Завод по производству алюминиевых деталей обработанных на станках
Когда слышишь про завод по производству алюминиевых деталей обработанных на станках, многие представляют просто цех с ЧПУ. На деле же — это целая экосистема, где от выбора марки алюминия до контроля шероховатости поверхности каждое решение влияет на себестоимость. В ООО ХУАЙИ Прецизионный Металл мы через это прошли — сначала думали, главное купить японские станки, а оказалось, что 70% брака возникает из-за неправильного хранения заготовок.
Технологические тонкости обработки алюминия
Сплав АД31 против АМг6 — вечная дилемма. Первый лучше фрезеруется, но для ответственных узлов типа кронштейнов в авиакомпонентах берем только АМг6. Хотя клиенты вечно пытаются сэкономить, мол, 'да подойдет и простой'. Приходится показывать трещины на микрошлифах после циклических нагрузок.
Система охлаждения — отдельная головная боль. Когда в 2019-м запускали линию для серийного производства алюминиевых корпусов приборов, три месяца не могли выйти на стабильный допуск ±0,05 мм. Оказалось, эмульсия от перепадов температуры меняла вязкость. Пришлось ставить чиллер с точностью до 1°C — дорого, но теперь брак по геометрии упал до 0,8%.
Про замену инструмента вообще молчу. Для глубокого фрезерования пазов под радиаторы используем только концевые фрезы с алмазным напылением. Да, одна стоит как три обычные, но на партии 5000 деталей экономия на переналадках перекрывает разницу. Хотя новички-технологи всегда пытаются оптимизировать на оснастке — потом сами же ночами пересчитывают брак.
Логистика материалов как фактор рентабельности
Сейчас все закупают алюминиевый прокат в Китае, но мы в ООО ХУАЙИ Прецизионный Металл сохранили договор с 'КраМЗом'. Да, дороже на 12-15%, зато когда для немецкого заказа нужен был спецсплав с гарантированной однородностью структуры — получили сертификат за 3 дня, а не за месяц.
Складирование прутков — отдельная наука. После того как в прошлом году из-за неправильной укладки получили партию с внутренними напряжениями, разработали систему контейнеров с климат-контролем. Теперь даже при -30°C за бортом материал поступает в цех с температурой +18±2°C.
Отходы... Многие их просто сдают, а мы наладили прессование стружки в брикеты. Не сказать что сильно прибыльно, но хотя бы транспортные расходы на вывоз сократили на 40%. Кстати, для сайта https://www.hymetals.ru сейчас как раз делаем калькулятор — клиент вводит параметры детали, а система сразу показывает процент отходов и варианты их утилизации.
Человеческий фактор в точном производстве
Самый дорогой станок — бесполезен без оператора, понимающего физику резания. У нас был случай: фрезеровщик с 20-летним стажем 'на глаз' выставил подачу на 0,01 мм выше — и вся партия крышек для военных приборов пошла в переплавку. Теперь для критичных деталей внедрили двойной контроль: технолог подписывает карту настройки, а потом старший смены проверяет первые три готовых изделия.
Молодые кадры вообще не видят разницы между обработкой алюминия и стали. Приходится на стенде показывать, как при одинаковых режимах алюминий 'накрывается' ворсом, а сталь дает сливную стружку. Кстати, именно для обучения мы на https://www.hymetals.ru выложили видеоархив типовых дефектов — от прижогов до вибрационных следов.
Самое сложное — удержать специалистов по 5-осевой обработке. Конкуренты переманивают зарплатами, но мы сделали ставку на современное измерительное оборудование. Когда парень видит, что на его рабочем месте стоит координатно-измерительная машина с лазерным сканером — это мотивирует больше, чем надбавка 10%.
Эволюция контроля качества
Раньше довольствовались штангенциркулями и микрометрами. Пока не получили рекламацию от австрийцев по партии крепежных пластин — визуально идеально, а на координатнике видно, что отверстия смещены на 0,07 мм. Теперь для экспортных заказов обязательно сканируем 3D-сканером HandySCAN 700, хоть это и удлиняет цикл на 15%.
Статистические методы внедряли с боем. Старшее поколение технологов говорило 'мы и так видим', пока не начали строить диаграммы Шухарта. Оказалось, в утренних сменах стабильно растет разброс размеров — искали причину месяц, а дело было в ночной промывке гидросистемы станков холодной водой.
Сейчас экспериментируем с системой видеоконтроля в реальном времени. Камеры с ИИ отслеживают стружкообразование — если меняется цвет или форма стружки, оператор получает сигнал. Пока сыровато, но на фрезерованных деталях для медицинской техники уже отловили три случая затупления инструмента до срабатывания датчиков станка.
Адаптация под специфичные задачи
Когда к нам обратились за алюминиевыми радиаторами для серверного оборудования, сначала хотели отказаться — слишком тонкие перегородки (1,2 мм). Но модифицировали стратегию фрезерования: черновой проход оставляем припуск 0,3 мм, потом отпускаем заготовку для снятия напряжений, и только потом чистовой проход. Производительность упала, но брак удалось снизить с 25% до приемлемых 3%.
Для серийного производства листового металла вообще пришлось пересмотреть всю логистику. Теперь раскрой карт делаем сразу при разгрузке — так отходы сократили на 8%. Кстати, именно этот опыт мы описали в разделе 'Производство' на hymetals.ru — несколько клиентов потом сказали, что благодаря этому избежали наших ошибок.
С пластмассовыми деталями получился интересный синергетический эффект. Оказалось, оснастку для литья под давлением выгоднее делать из алюминия на своих же станках. Правда, пришлось освоить электроэрозионную обработку для сложных полостей — но теперь можем предлагать клиентам комплекс: оснастка + пластиковые изделия + алюминиевая фурнитура.
Соответствующая продукция
Соответствующая продукция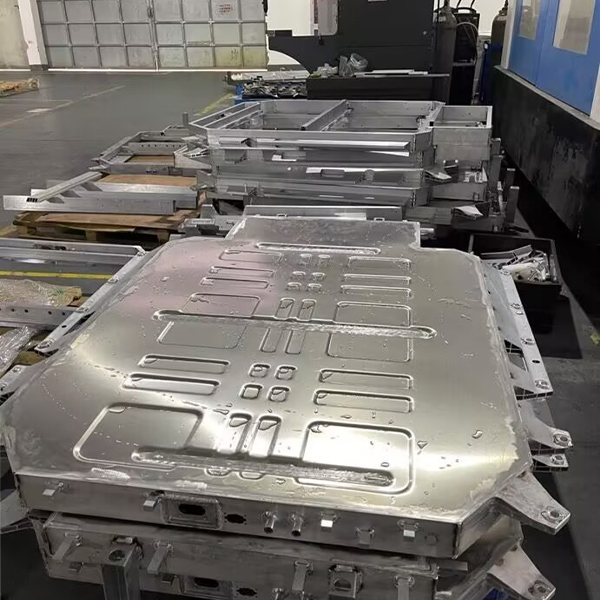
Самые продаваемые продукты
Самые продаваемые продукты-
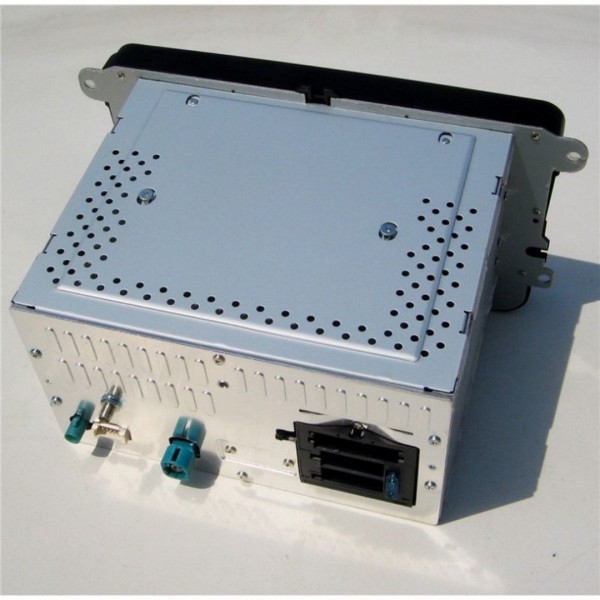 Панель для тиснения
-
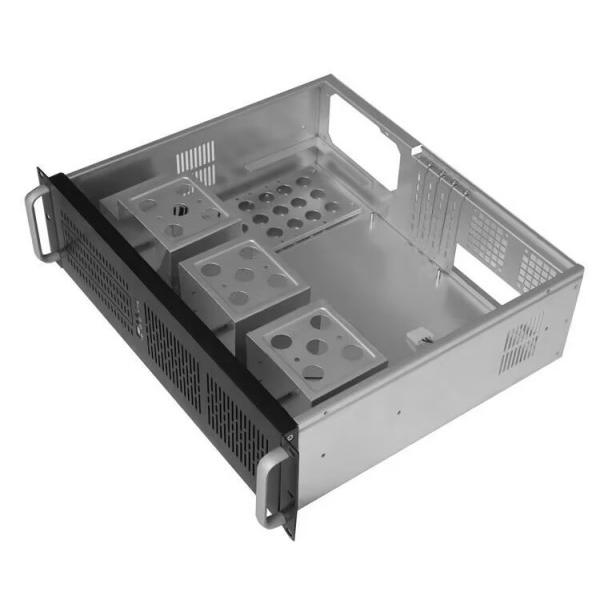
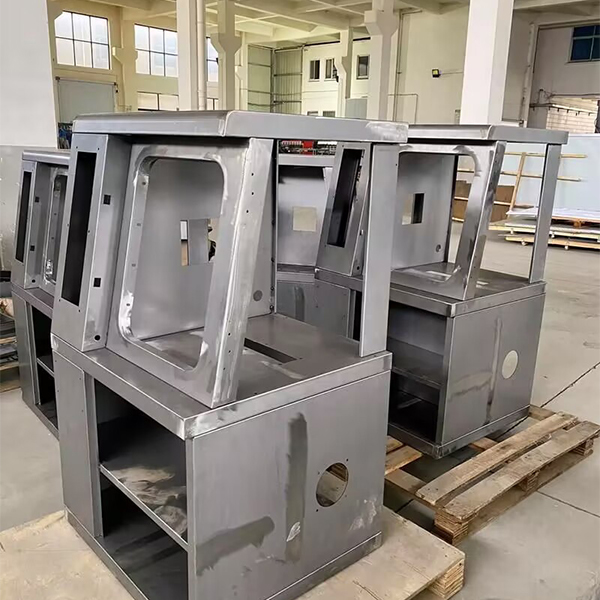 Корпус прецизионного станка из листового металла
-
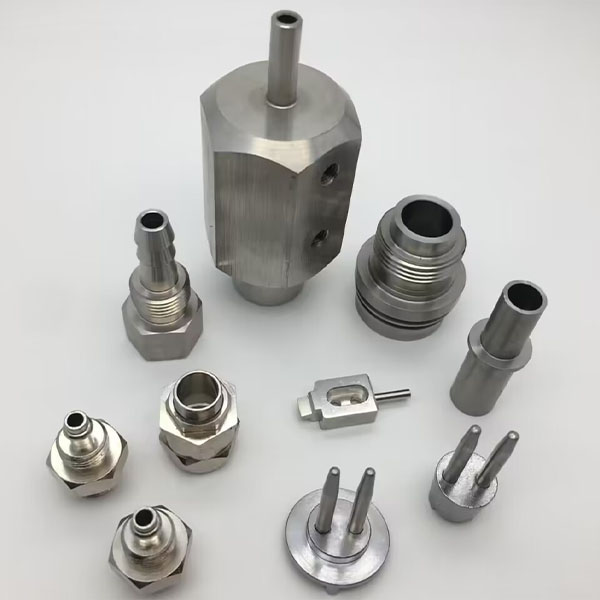 Детали автомобильных двигателей (токарная обработка с ЧПУ)
-
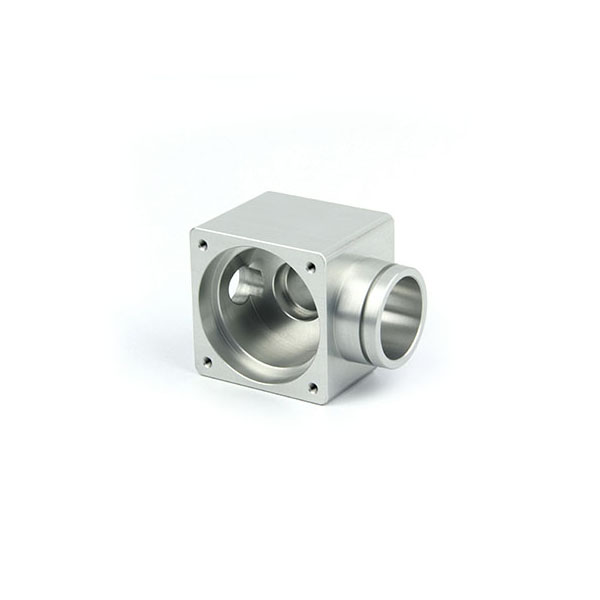 Токарные соединения из алюминиевого сплава с ЧПУ
-
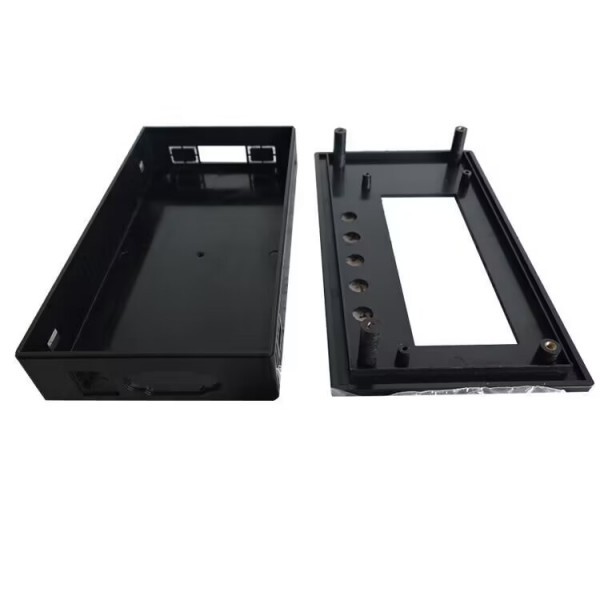 Штамповка корпуса шасси
-
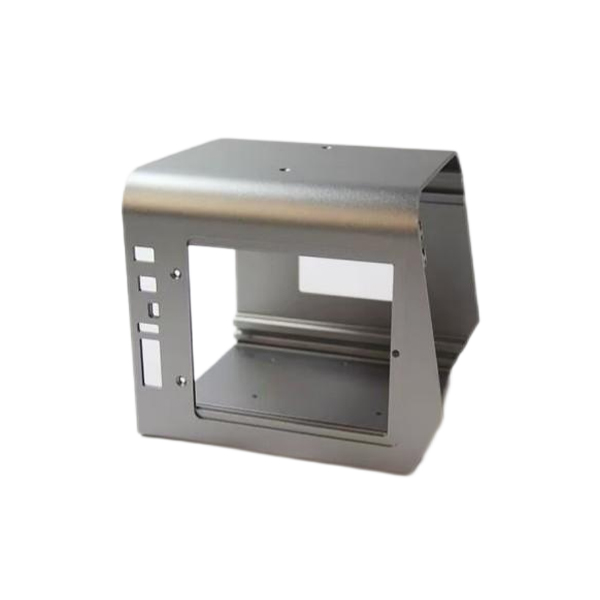 Токарный корпус из алюминиевого сплава
-
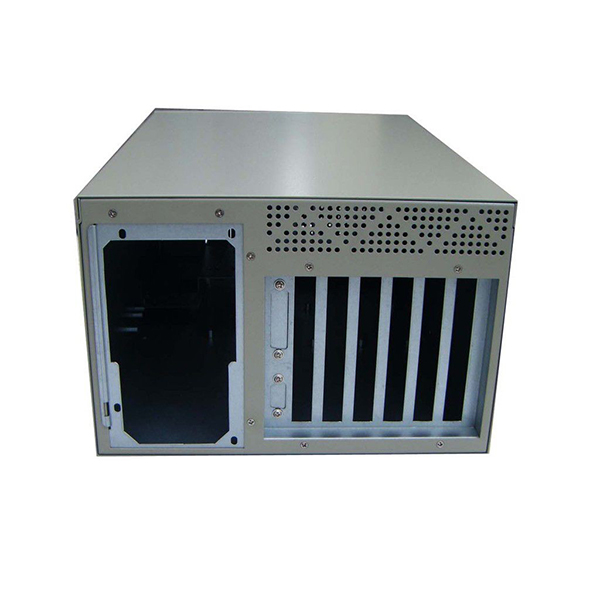 Корпус радиатора из листового металла
-
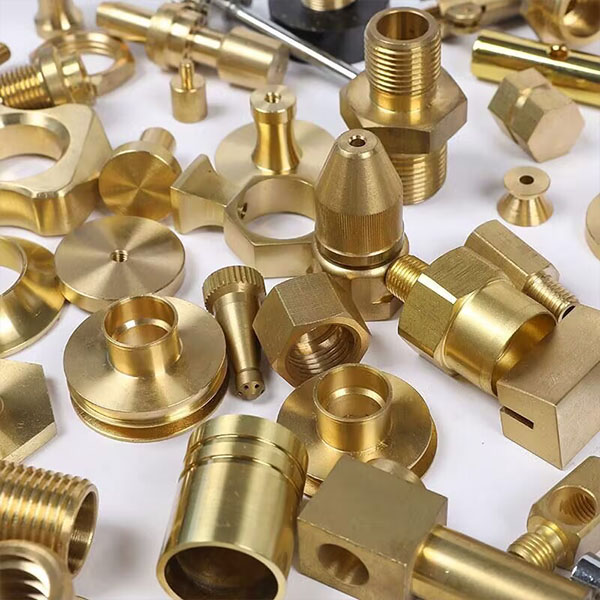 Токарные станки с ЧПУ для обработки медных деталей
-
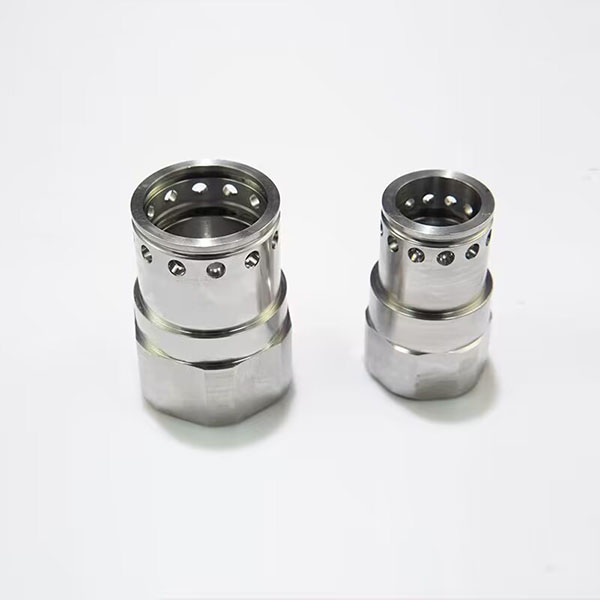 Детали для аэрокосмической промышленности (токарная обработка с ЧПУ)
-
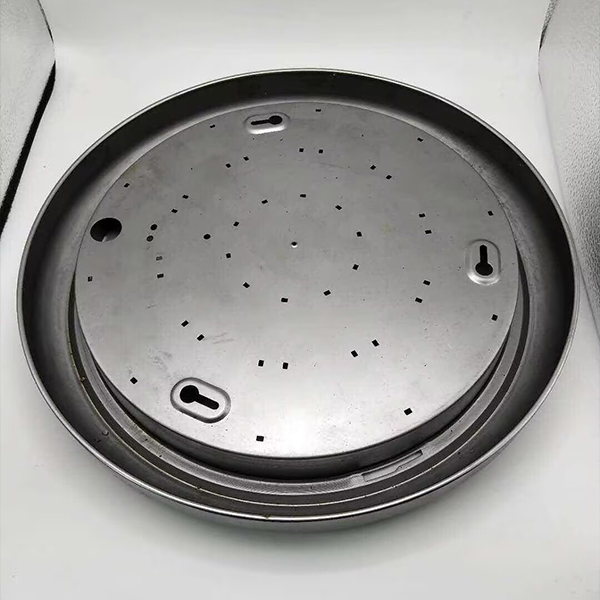 Штамповка корпуса лампы
-
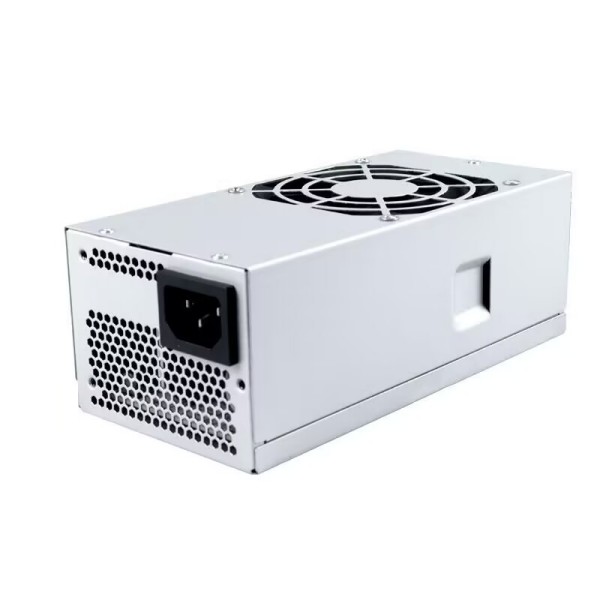 Корпус блока питания для прецизионной штамповки
-
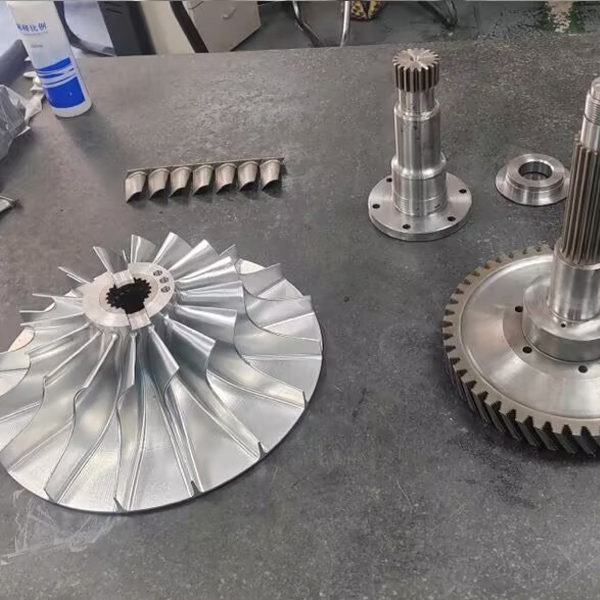 Прецизионная обработка зубчатых колес с ЧПУ
Связанный поиск
Связанный поиск- OEM токарная обработка детали на токарном станке
- Заводы для фрезеровки чертежей деталей
- Завод по производству штампованных металлических деталей высокой точности
- OEM производство деталей токарного станка
- чпу привязка детали на фрезерном станке
- Производители болтов и гаек OEM
- OEM фрезерные станки с ЧПУ
- Отличные штампованные детали (множество)
- Китайские заводы по токарной обработке
- Китайские заводы по производству сложных токарных деталей на токарных станках