Производитель штампованных металлических деталей на заказ
Когда слышишь 'производитель штампованных металлических деталей на заказ', многие представляют просто станок и кусок железа. На деле же это целая цепочка технологических нюансов — от подбора марки стали до контроля деформации при вырубке.
Почему штамповка — это не только про пресс
В нашей практике на HYMETALS часто сталкиваемся с клиентами, которые приносят чертежи с допусками ±0.5 мм, но не учитывают пружинение материала после снятия нагрузки. Приходится объяснять, что для нержавеющей стали 12Х18Н10Т поправка на упругость может достигать 3-5° на гибе.
Как-то раз заказчик требовал сделать крепежные скобы из алюминия АД31 с толщиной стенки 1.2 мм. В техпроцессе сразу возникла дилемма — делать ли глубокую вытяжку за 4 перехода или рискнуть с двумя, но с промежуточным отжигом. Выбрали второй вариант, и на партии в 500 штук 17 деталей пошли трещинами в углах. Пришлось срочно менять техкарту.
Сейчас всегда закладываем 10-15% технологического брака в коммерческие расчеты, особенно для сложных профилей. Это не жадность, а необходимость — например, при штамповке решеток вентиляции из оцинковки всегда есть риск скола покрытия в зоне реза.
Оборудование которое действительно работает
Наше производство штампованных металлических деталей построено на кривошипных прессах J23-80, но для мелкосерийных заказов держим гидравлический пресс ES-30. Разница в подходах: первый дает стабильность при больших тиражах, второй — гибкость при переналадке.
Особенно заметно это было при выполнении заказа для пищевого комбината — нужно было штамповать 3000 противней из AISI 430. Кривошипный пресс выдавал 120 деталей в час, но при смене оснастки на партию кронштейнов мы теряли 4 часа. Гидравлика же перестраивалась за 40 минут.
Важный момент — система смазки. Для нержавейки используем пасту GOI, для черных металлов — индустриальное масло И-20. Ошибка в подборе смазки однажды привела к налипанию металла на пуансон при штамповке медных шин.
Оснастка: где экономить нельзя
Штампы заказываем у местного производства — дороже китайских аналогов на 30%, но ресурс в 3 раза выше. Последний инцидент с контрафактными матрицами от 'ноунейм' поставщика убедил окончательно — при штамповке крышек из жести 0.4 мм кромка реза начала 'волочиться' уже на 800-й детали.
Сейчас для серий от 10 тыс. штук сразу проектируем штампы с твердосплавными вставками. Да, стоимость оснастки вырастает в 2.5 раза, но для таких изделий как корпуса приборов из стали 08пс это окупается отсутствием простоев на замену изношенных частей.
Материалы: от жести до инконеля
В ООО ХУАЙИ Прецизионный Металл чаще всего работаем с оцинкованной сталью 0.5-2 мм, но бывают и экзотические запросы. Помню, для химлаборатории требовалось отштамповать тарелки из хастеллоя C-276 — пришлось полностью перенастраивать параметры реза и увеличивать зазоры в 1.7 раза.
С алюминиевыми сплавами отдельная история — Д16Т требует подогрева до 180°C, а АМг5 наоборот чувствителен к перегреву. Как-то при штамповке кожухов из АМг5 не учли скорость деформации — получили ребра жесткости с трещинами по линиям изгиба.
Сейчас для каждого материала ведем карту технологических режимов: для латуни Л63 скорость штампа 12-15 мм/с, для нержавейки 08Х18Н10 — 6-8 мм/с. Это не теоретические выкладки, а данные с датчиков пресса после 47 пробных запусков.
Контроль качества: не только штангенциркуль
На участке штампованных металлических деталей используем не только стандартные измерительные инструменты. Для сложных профилей внедрили проекционный микроскоп МПБ-2 — особенно полезен при контроле радиусов закруглений на штампованных кронштейнах.
Разработали собственный чек-лист для приемки: кроме геометрии, проверяем состояние кромки реза (не должно быть заусенцев более 0.05 мм), равномерность деформации в углах, отсутствие микротрещин в зонах гиба.
Самая сложная проверка была для деталей сотовых панелей — требовалось выдержать плоскостность 0.1 мм на длине 600 мм. Пришлось изготовить специальную поверочную плиту с пневмодатчиками.
Типичные дефекты и как их избежать
Смещение контура — обычно вина изношенной оснастки. Но однажды обнаружили систематическое смещение на 0.3 мм из-за люфта в направляющих пресса. Ремонт занял 2 дня, но спас 8 тысяч уже отштампованных заготовок.
Волнистость поверхности — бич тонкостенных деталей. Для корпусов из жести 0.4 мм пришлось разработать схему с последовательной вытяжкой через 3 ручья, хотя изначально планировали обойтись двумя.
Логистика и упаковка: что клиенты часто упускают
Для нас производство металлических деталей не заканчивается у пресса. Разработали 4 типа упаковки: от простых полиэтиленовых пакетов для черновых заготовок до вакуумной антикоррозийной упаковки для деталей из конструкционной стали.
Особенно тщательно пакуем изделия с полимерным покрытием — один случай с царапинами при транспортировке партии панелей научил использовать картонные прокладки на каждый слой.
Сейчас для каждого заказа подбираем упаковку индивидуально: для штампованных кронштейнов используем стретч-пленку с угловыми защитами, для перфорированных сеток — деревянные кассеты.
Экономика без прикрас
Себестоимость штампованных деталей часто зависит не от металла, а от сложности оснастки. Например, штамп для крепежных пластин стоит 18 тыс. рублей, а для многоконтурной вырубки электрощитов — уже 140 тыс.
Сроки выполнения: стандартные изделия типа монтажных пластин — 3-5 дней, сложные корпуса с 5-ю операциями гибки — до 3 недель. Однажды просчитались со сроками на партии перфорированных экранов — не учли время на замену пробойников (8 часов на переналадку).
Сейчас в коммерческих предложениях сразу закладываем 20% запас по времени на непредвиденные обстоятельства. Клиенты сначала недовольны, но после первого срыва сроков у конкурентов понимают правоту.
Что бы я изменил в подходе к заказам
Раньше брали в работу любые чертежи, сейчас требуем обязательного техзадания с указанием условий эксплуатации. Это спасло от повторения инцидента с кронштейнами для уличного освещения — клиент не указал, что детали будут работать при -45°C, а мы использовали сталь 3 без термообработки.
Внедрили предпроизводственный анализ технологичности конструкции. За последний год из 23 предложенных изменений в чертежи 17 были приняты заказчиками — это сэкономило им в среднем 12% на стоимости оснастки.
Соответствующая продукция
Соответствующая продукция
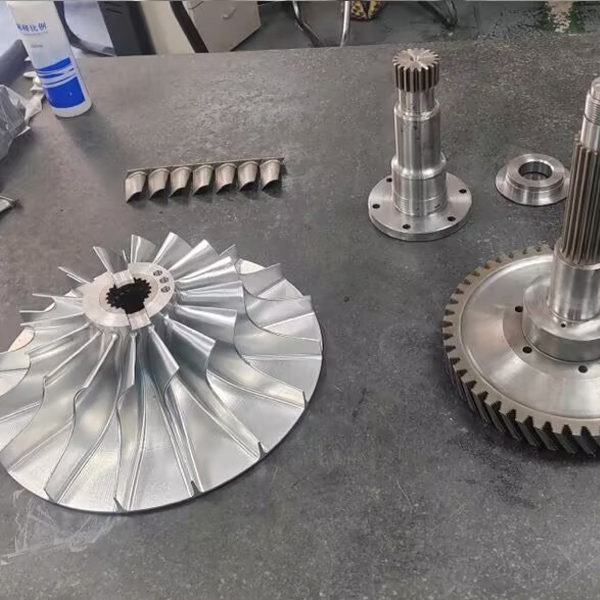
Самые продаваемые продукты
Самые продаваемые продукты-
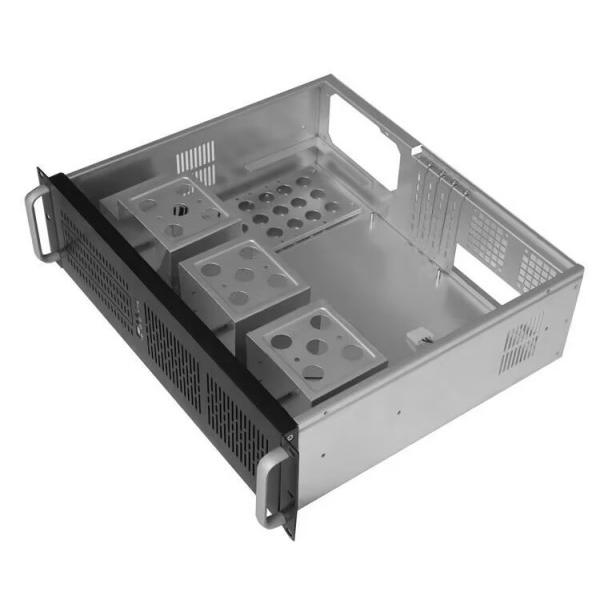 Корпус из листового металла
-
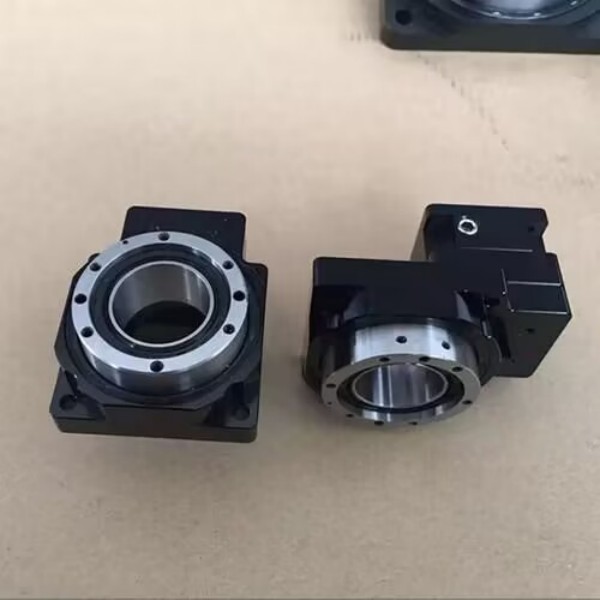 Соединительные детали промышленного робота (листовой металл)
-
 Принадлежности для токарных станков
-
 Корпус из прецизионного алюминиевого сплава для механической обработки с ЧПУ
-
 Токарные диски из алюминиевого сплава с ЧПУ
-
 Детали автомобильных двигателей (токарная обработка с ЧПУ)
-
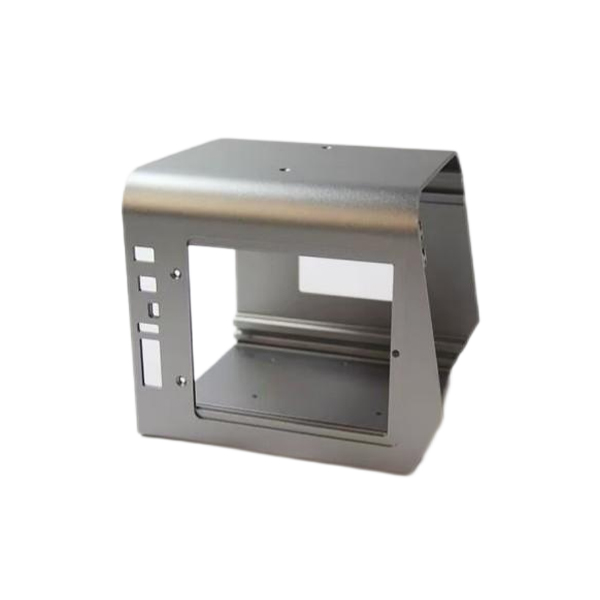 Токарный корпус из алюминиевого сплава
-
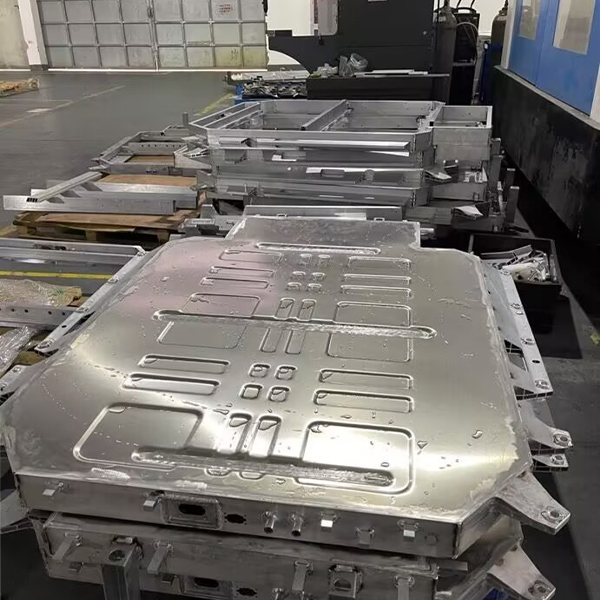 Лоток для батареек из листового металла
-
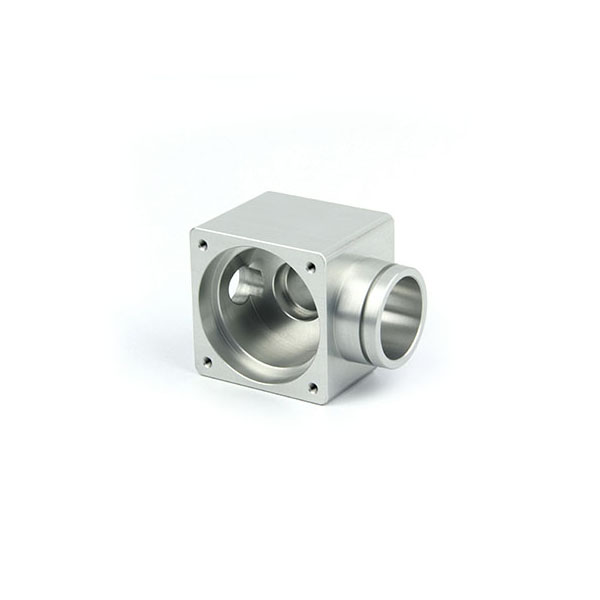 Токарные соединения из алюминиевого сплава с ЧПУ
-
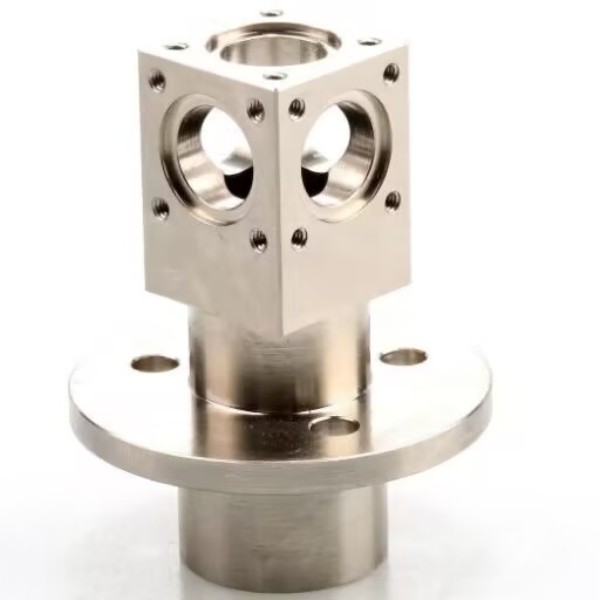 Токарный станок с ЧПУ для обработки вала из нержавеющей стали
-
 Рама из алюминиевого сплава с ЧПУ для механической обработки
-
 Корпус радиатора из листового металла
Связанный поиск
Связанный поиск- изготовить штампованную деталь
- Заводы по производству токарных изделий с ЧПУ
- Отличное производство штампованных деталей
- Производители штампованных деталей для производства в Китае
- токарные работы в москве от одной детали
- Производство деталей для лазерной резки
- Зажимные детали токарного станка из Китая
- Заводы по производству штампованных деталей из листового металла в Китае
- Производители деталей обработанных алюминием
- штампованная деталь цвет образца