производитель штамповки
Когда слышишь 'производитель штамповки', многие представляют просто цех с прессами. На деле же это целая экосистема - от подбора марки стали до контроля микронеровностей. В ООО ХУАЙИ Прецизионный Металл мы прошли путь от простой штамповки до сложных прецизионных деталей, и сейчас понимаем: ключевое - не просто давить металл, а предвидеть, как поведёт себя материал после снятия нагрузки.
Эволюция технологий штамповки
Раньше для штамповки использовали в основном углеродистые стали типа Ст3. Сейчас же, особенно в прецизионных деталях, перешли на оцинкованные стали с покрытиями - скажем, для электротехнических компонентов берем сталь с цинкованием 120 г/м2. На https://www.hymetals.ru мы как-то разместили кейс по штамповке корпусов контроллеров - там пришлось учитывать не только прочность, но и электромагнитные свойства.
Заметил интересную тенденцию: клиенты всё чаще просят комбинированные решения. Например, штампованную деталь + фрезерованное отверстие с точностью до 0.1 мм. В таких случаях мы в ООО ХУАЙИ Прецизионный Металл используем гибридный подход - сначала штамповка, потом доводка на фрезерных станках с ЧПУ. Особенно критично для деталей с посадками под подшипники.
Помню, в 2018 году был провальный проект по штамповке алюминиевых радиаторов - не учли пружинение материала после снятия нагрузки. Пришлось переделывать оснастку три раза. Теперь всегда делаем тестовые прогоны на образцах, особенно с цветными металлами.
Нюансы работы с разными материалами
Нержавейка - отдельная история. Для пищевой промышленности, например, берем AISI 304, но если нужна сварка - уже 321. Толщины от 0.8 до 3 мм - самые ходовые, но здесь важно правильно подобрать зазоры в штампах. Мы как-то сделали партию сит для мукомольного производства - там пришлось учитывать абразивный износ, добавили упрочняющую обработку.
С пластиками сложнее - они 'плывут' после штамповки. Для деталей медицинского назначения используем DELRIN, но его нужно выдерживать сутки перед механической обработкой. В ООО ХУАЙИ Прецизионный Металл разработали методику калибровки - теперь геометрия стабильна даже через месяц после производства.
Интересный случай был с пружинной сталью 65Г - при штамповке появлялись микротрещины. Оказалось, проблема в скорости деформации - пришлось менять технологический процесс, делать промежуточные отжиги. Теперь для таких материалов у нас отдельный регламент.
Оснастка и её тонкости
Штампы - это отдельная наука. Раньше делали преимущественно стальные, сейчас для серий до 10 тыс. штук часто используем биметаллические конструкции - рабочая часть из Х12МФ, основание из дешёвой стали. Экономия до 40%, а стойкость почти не падает.
Заметил, что многие недооценивают важность направляющих колонок. Для точной штамповки обязательно использовать шариковые направляющие - у нас на сложных штампах стоит до 8 колонок диаметром 32 мм. Особенно критично для прогрессивных штампов, где смещение даже на 0.05 мм приводит к браку.
Сейчас внедряем систему мониторинга износа оснастки - устанавливаем датчики на критичные элементы. Уже дважды предотвратили массовый брак - заметили увеличение усилия вырубки на 15%, вовремя заменили матрицу. Для производителя штамповки такие системы скоро станут стандартом.
Контроль качества: от макро до микро
Раньше проверяли штамповку штангенциркулем и на глаз. Сейчас используем оптические измерительные машины - особенно для деталей с сложным контуром. Но иногда старые методы лучше - например, для проверки отсутствия внутренних напряжений используем метод травления - если появляются полосы, значит, есть проблемы.
Для ответственных деталей внедрили 100% контроль твёрдости - особенно после операций гибки. Обнаружили закономерность: если твёрдость в зоне гиба отличается от базовой более чем на 15 HRB - будут проблемы с усталостной прочностью.
Сейчас разрабатываем систему маркировки каждой детали - не просто партия, а индивидуальный номер. Позволяет отследить все параметры производства - от температуры в цехе до номера пресса. Для автомобильных компонентов это уже обязательно.
Экономика производства
Многие заказчики не понимают, почему штамповка мелких серий дороже. Дело в амортизации оснастки - штамп стоимостью 500 тыс. рублей на партию в 1000 штук добавляет к себестоимости каждой детали 500 рублей. Поэтому для мелких серий мы часто предлагаем лазерную резку с последующей гибкой.
Рассчитывая стоимость, всегда учитываем коэффициент использования материала. Для сложных деталей он может быть всего 45-50% - остальное в отход. Иногда выгоднее изменить конструкцию - увеличить радиусы, убрать сложные вырезы - и поднять коэффициент до 70%.
Сейчас наблюдаем рост цен на электроэнергию - для прессов это критично. Переходим на сервоприводы - экономия до 30% на электроэнергии, плюс точность выше. Но оборудование дороже - считаем окупаемость для каждого случая отдельно.
Перспективы и тренды
Сейчас активно развивается аддитивная технология для оснастки - печатаем элементы штампов на 3D-принтерах из инструментальной стали. Пока только для прототипирования, но точность уже позволяет делать рабочие образцы для серий до 1000 штук.
Интересное направление - интеллектуальные штампы с датчиками контроля усилия. Позволяют вовремя обнаруживать отклонения - например, если усилие резко выросло, значит, затупилась режущая кромка или попался материал другой твёрдости.
В ООО ХУАЙИ Прецизионный Металл сейчас экспериментируем с комбинированными процессами - штамповка + пайка, штамповка + наплавка. Особенно перспективно для производства теплообменников - получается дешевле и быстрее, чем традиционные методы.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
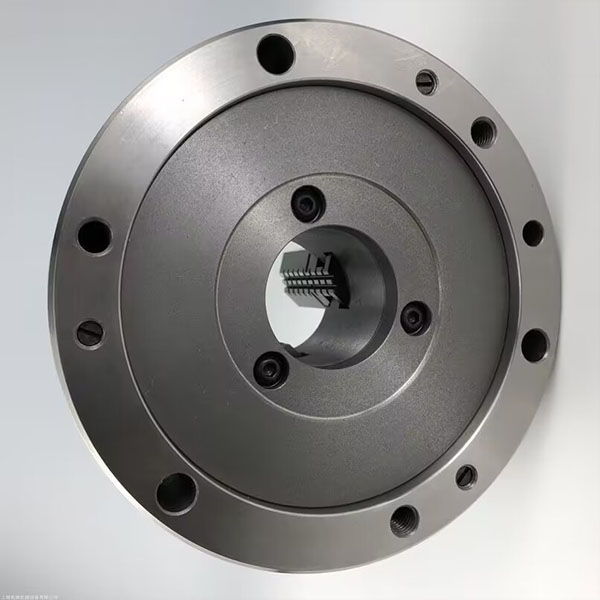 Прецизионный токарный диск с ЧПУ
-
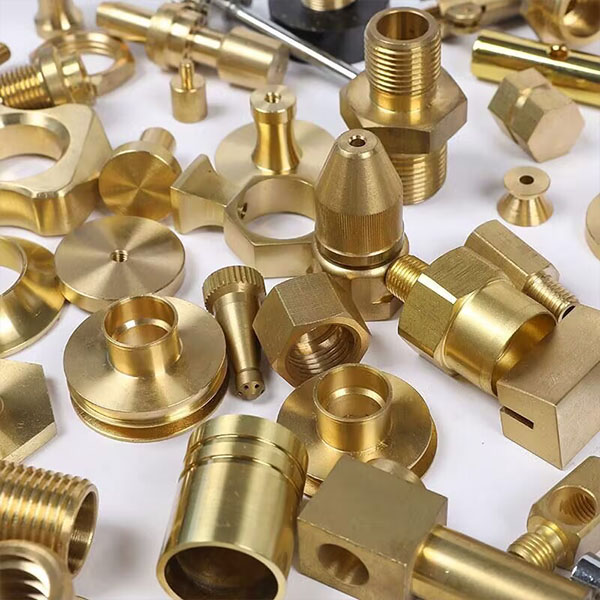 Токарные станки с ЧПУ для обработки медных деталей
-
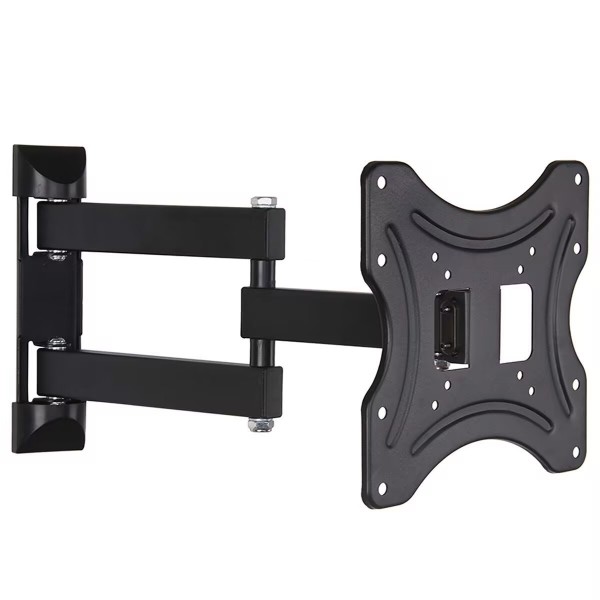 Штемпелюя кронштейн раковины
-
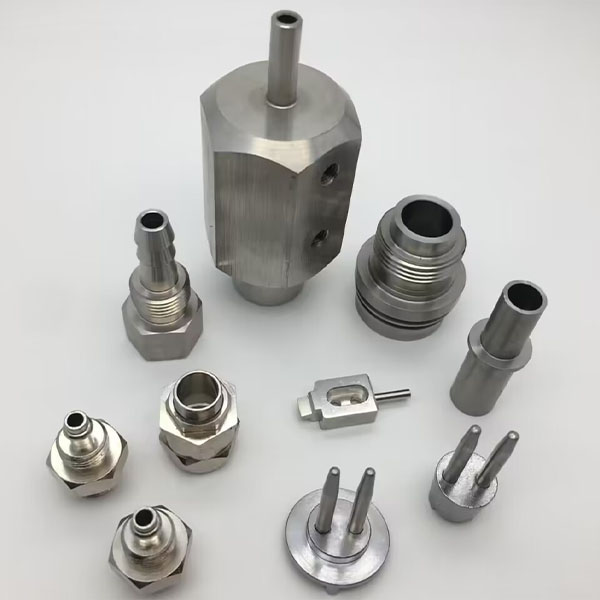 Детали автомобильных двигателей (токарная обработка с ЧПУ)
-
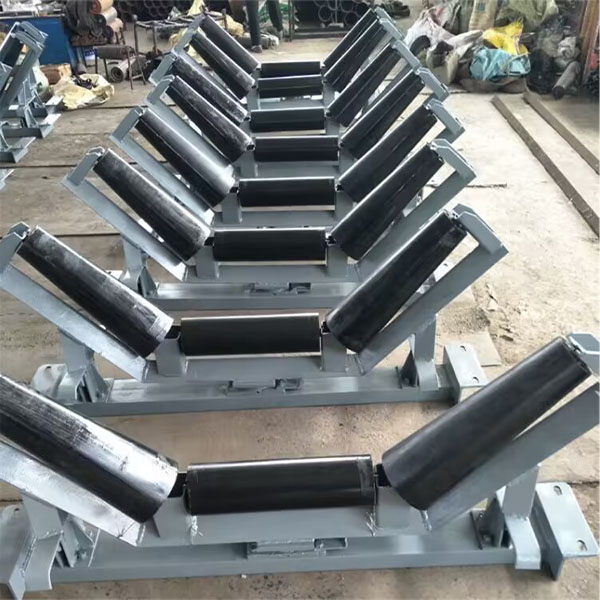 Детали сельскохозяйственной техники (детали для штамповки из листового металла)
-
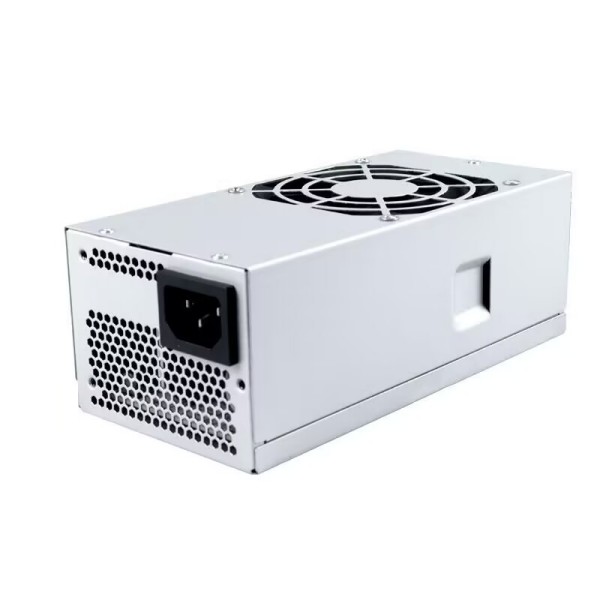 Корпус блока питания для прецизионной штамповки
-
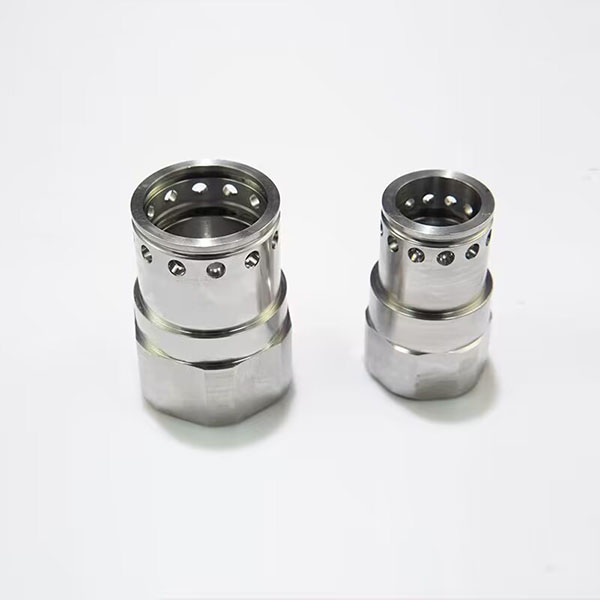 Детали для аэрокосмической промышленности (токарная обработка с ЧПУ)
-
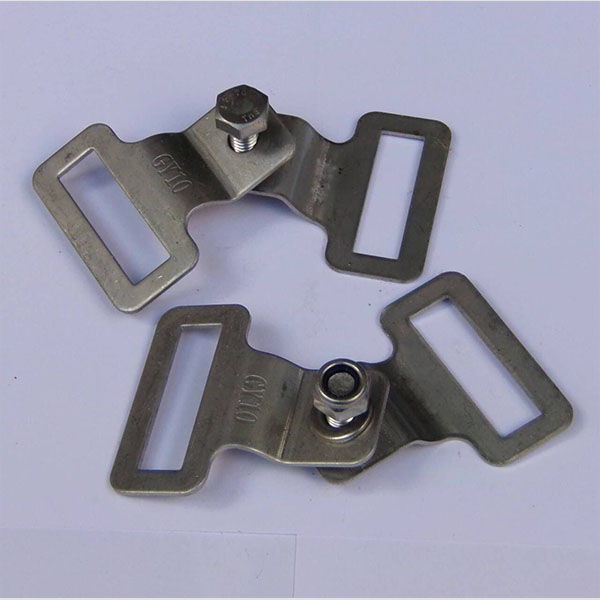 Детали энергетического оборудования (детали для штамповки из листового металла)
-
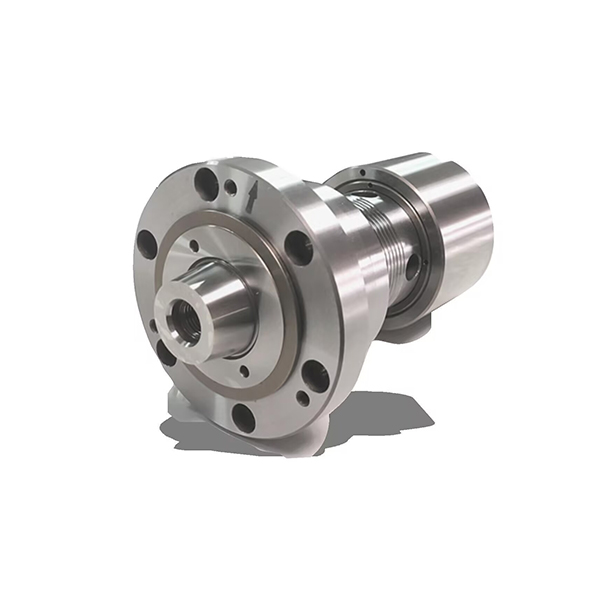 Прецизионный вал для механической обработки с ЧПУ
-
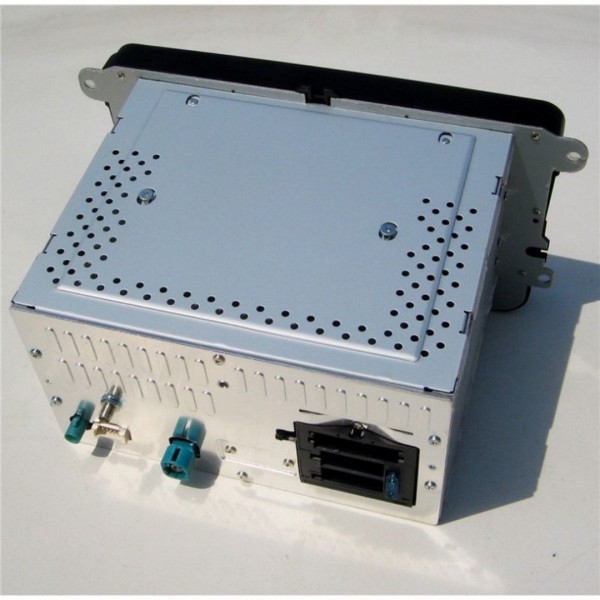 Панель для тиснения
-
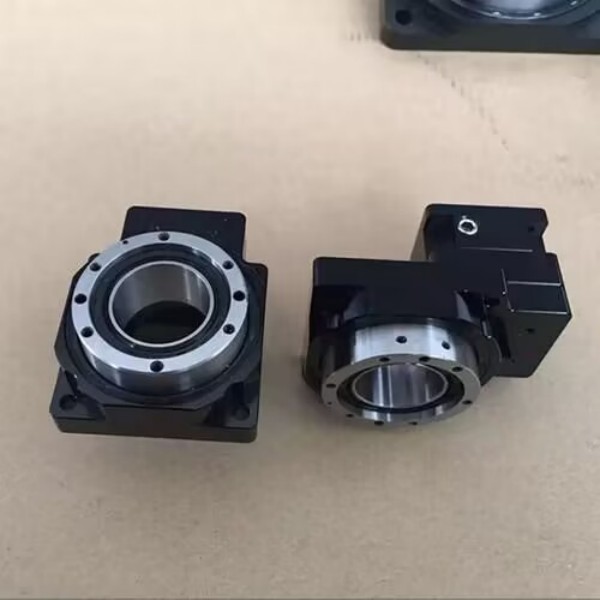 Соединительные детали промышленного робота (листовой металл)
-
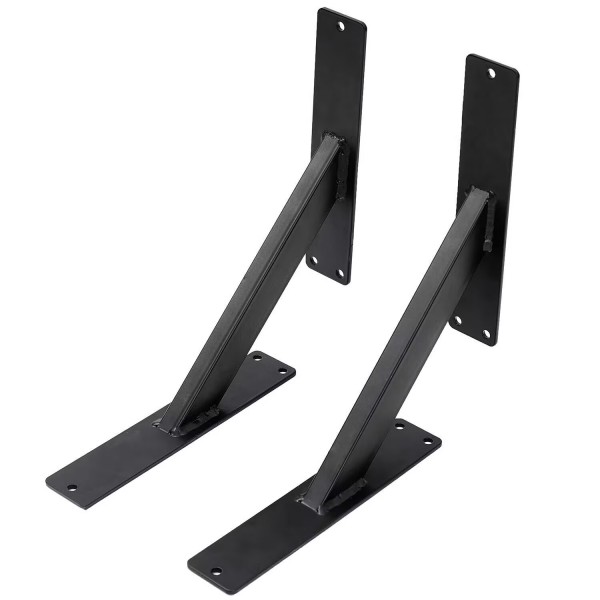 Кронштейн каркаса из листового металла
Связанный поиск
Связанный поиск- Обработка деталей на токарном станке с ЧПУ в Китае
- Китайские производители токарной обработки одной детали
- Заводы-изготовители комплектующих для токарной обработки
- OEM обработка деталей на токарных станках с ЧПУ
- Производство комплектов деталей для лазерной резки
- Заводы по производству болтов и гаек
- Фрезерование OEM
- Китайские производители фрезерных станков с ЧПУ для обработки деталей
- Производство штампованных деталей для автомобилей
- Производители векторных деталей лазерной резки в Китае