Завод по обработке титана с чпу
Когда слышишь 'завод по обработке титана с чпу', многие представляют себе ряды сияющих станков. На деле же — это постоянная борьба с упругой деформацией и налипанием стружки. Расскажу, как мы в ООО ХУАЙИ Прецизионный Металл через ошибки пришли к стабильным параметрам.
Почему титан — не сталь
Первое разочарование ждало при переходе с нержавейки на титановые сплавы. Скорость резания пришлось снизить на 40%, а подачу — рассчитать заново. Помню, как ВТ6 'съел' три пластины фрезы за одну смену — стружка не отводилась, образуя плотный комок.
Теплопроводность — главный враг. Если для стали тепло уходит в стружку, то у титана — в резец. Приходится постоянно балансировать между охлаждением и риском термоудара для инструмента. Эмульсия должна быть не просто холодной, а именно отводить тепло из зоны реза.
Сейчас для сложных профилей используем твердосплавные фрезы с алмазноподобным покрытием. Но и это не панацея — при черновой обработке всё равно чередуем три разных геометрии пластин.
Оснастка: то, о чем молчат поставщики
Гидравлические патроны — единственный способ удержать титановую поковку без люфтов. Пневматика не подходит категорически: вибрации даже в 0,01 мм вызывают микротрещины на глубине 0,3-0,5 мм.
Разрабатывали оснастку для фрезерования лопаток турбин. Проблема была в тонких стенках — 1,2 мм после чистовой обработки. Пришлось делать комбинированные оправки с медными вставками, которые демпфируют колебания.
Самое неочевидное — крепление для длинномерных валов. Если зажать с двух сторон, при снятии припуска возникает напряжение, деформирующее деталь. Решение нашли эмпирически: плавающий задний центр с регулируемым усилием.
Кейс: брак при обработке полых изделий
Был заказ на титановые корпуса для авиационной арматуры. После фрезерования пазов появилась эллипсность 0,08 мм при допуске 0,03. Оказалось, остаточные напряжения от литья проявлялись только после снятия поверхностного слоя.
Спасла предварительная термообработка — но не стандартная, а с нагревом до 650°C и контролируемым охлаждением в печи. Теперь для ответственных деталей всегда закладываем две технологические операции: старение и стабилизацию.
Программирование ЧПУ: где скрыты резервы
Стандартные постпроцессоры не учитывают упругость титана. При contour milling постоянно получали 'ступеньки' на кромках. Пришлось вручную корректировать траекторию — добавлять компенсацию на 0,15-0,25 мм в зависимости от вылета инструмента.
Трохоидальное фрезерование — спасение для глубоких пазов. Но есть нюанс: шаг должен быть не более 35% от диаметра фрезы, иначе стружка забивает канавки. Для паза глубиной 60 мм используем фрезу 10 мм с длиной режущей части 65 мм — рискованно, но работает.
Самый стабильный результат дают стратегии с постоянной стружкой. Если на стали можно позволить прерывистый резе, то для титана это гарантированный выкрашивание режущей кромки. Особенно критично при обработке ответственных узлов для нашего направления токарных станков.
Контроль качества: между ГОСТ и реальностью
Ультразвуковой контроль выявляет микротрещины, но не показывает остаточные напряжения. После случая с разрушением фланца под давлением внедрили рентгеноструктурный анализ для всех деталей с толщиной стенки менее 3 мм.
Шероховатость — отдельная история. Титан не позволяет добиться Ra 0,4 простым чистовым проходом. Приходится делать доводку алмазными головками — но только для неответственных поверхностей, иначе возможно наклепывание.
Геометрию контролируем на координатно-измерительной машине, но с поправкой на температуру. Титан расширяется иначе, чем стальные щупы КИМ. Разработали поправочные коэффициенты для разных сечений — таблица занимает три страницы.
Экономика процесса: что действительно важно
Стоимость инструмента — лишь 15% от общей себестоимости. Гораздо дороже простои из-за поломок и переналадки. Перешли на превентивную замену фрез — через 180 минут работы, независимо от состояния.
Стружка титана — не отходы, а вторичное сырье. Но только если собрана раздельно по маркам сплавов. Установили магнитные сепараторы и пресс-пакетировщик — окупилось за 8 месяцев.
Самая неочевидная статья экономии — подготовка управляющих программ. Два программиста, которые понимают специфику титана, экономят больше, чем оптимизация всех режимов резания. В ООО ХУАЙИ Прецизионный Металл пришли к этому после трех лет проб и ошибок.
Практический вывод
Обработка титана на ЧПУ — это не про идеальные параметры, а про управление компромиссами. Скорость против стойкости инструмента, жесткость оснастки против ее универсальности, точность против производительности. Главное — не бояться отклоняться от учебных рекомендаций и вести собственный журнал наблюдений.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
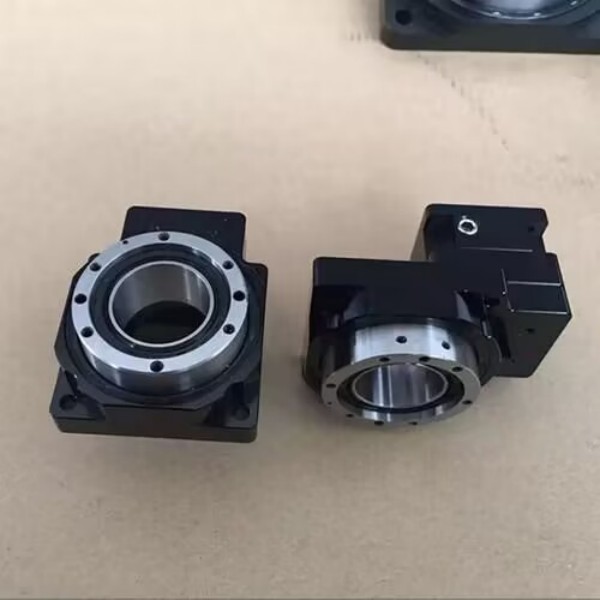 Соединительные детали промышленного робота (листовой металл)
-
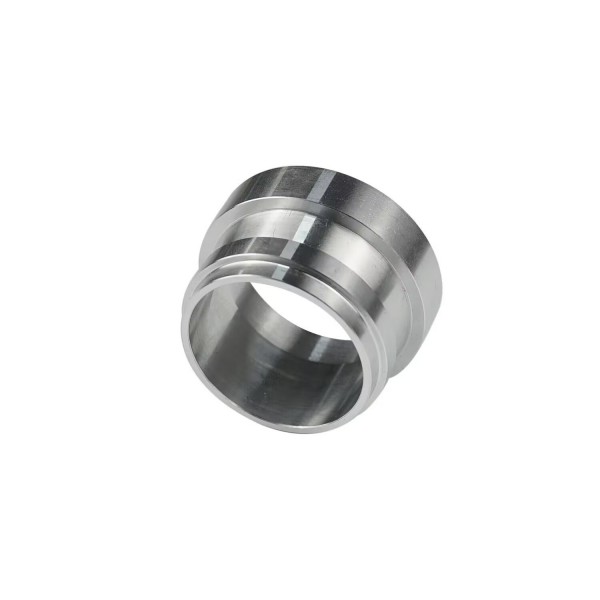 Принадлежности для токарных станков
-
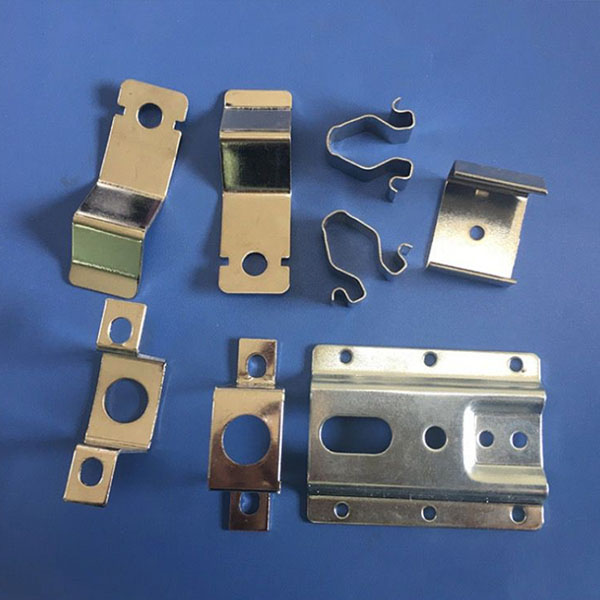 Детали для горного оборудования (детали для штамповки из листового металла и токарные детали)
-
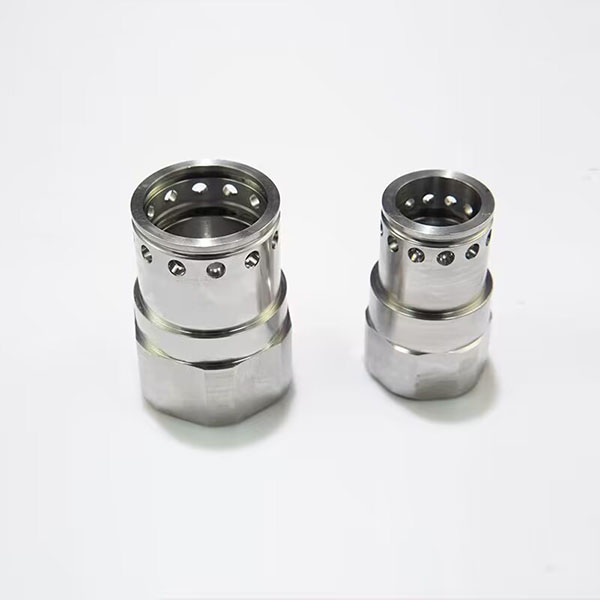 Детали для аэрокосмической промышленности (токарная обработка с ЧПУ)
-
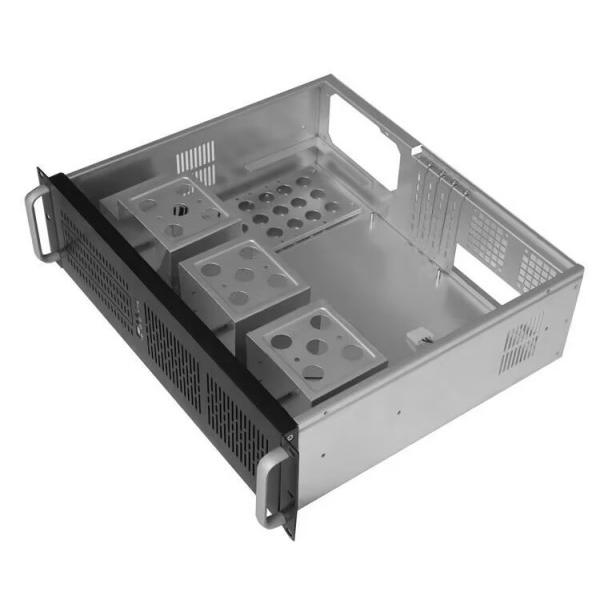 Корпус из листового металла
-
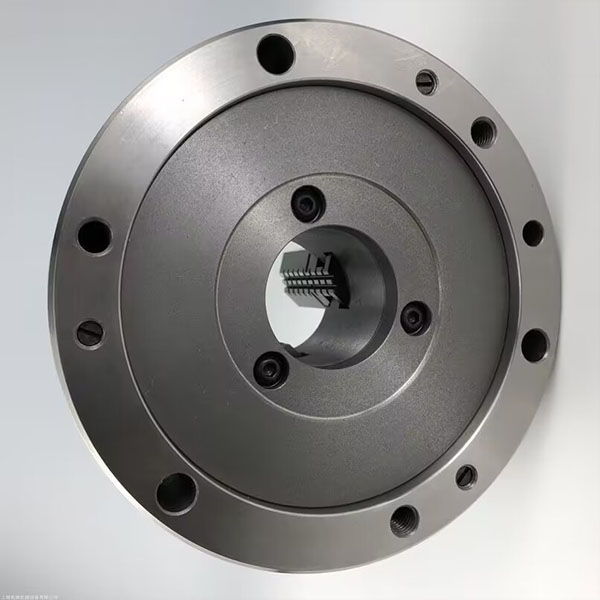 Прецизионный токарный диск с ЧПУ
-
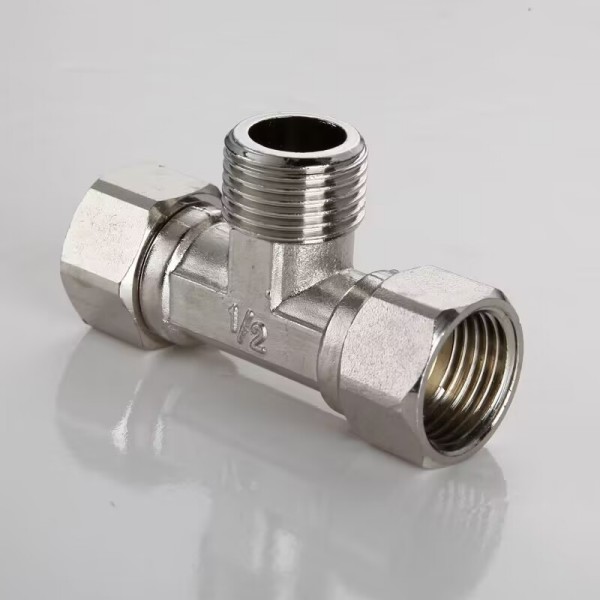 Детали оборудования для систем кондиционирования воздуха (штамповка из листового металла и механическая обработка с ЧПУ)
-
 Детали энергетического оборудования (детали для штамповки из листового металла)
-
 Прецизионная обработка зубчатых колес с ЧПУ
-
 Детали автомобильных двигателей (токарная обработка с ЧПУ)
-
 Прецизионный вал для механической обработки с ЧПУ
-
 Штамповка корпуса шасси
Связанный поиск
Связанный поиск- OEM металлические части фрезерного станка
- уловитель деталей для токарного станка
- Высококачественная очистка деталей лазерной резки
- Производители деталей
- Высококачественное фрезерование деталей с ЧПУ
- Высококачественная штампованная трубопроводная арматура
- Высококачественное производство деталей на токарных станках с ЧПУ
- Производители чьи заводы получают заказы на партии штампованных деталей от имени своих заводов
- Заводы ведущих производителей круглого листового металла
- Производство высококачественных деталей для фрезерных станков с ЧПУ