Производитель литых подшипников
Если искать производитель литых подшипников, половина контор тебе начнет рассказывать про 'уникальные технологии' – а по факту льют тот же чугун, что и в 80-х. Разница только в том, научились ли контролировать температуру расплава и как сушат формы.
Почему литье – это не про станки, а про химию
Мы в ООО ХУАЙИ Прецизионный Металл изначально делали упор на металлообработку, но когда стали лить подшипники, поняли: главные проблемы начинаются до токарного станка. Спектрографический анализ сырья показал – даже в одной партии чугуна бывают отклонения по фосфору до 0,03%. Кажется, мелочь? А потом везешь образцы в лабораторию и видишь трещины именно в тех местах, где сегрегация примесей.
Как-то пришлось забраковать целую партию крышек подшипников для конвейерных линий. Заказчик ругался, а мы неделю искали причину. Оказалось, поставщик добавил легирующие элементы без учета нашей температуры плавки – получилась неравномерная структура. Теперь всегда требуем паспорт химсостава с пометками об условиях плавки.
Кстати, на https://www.hymetals.ru мы специально не пишем про 'инновационные сплавы' – потому что чаще всего это маркетинг. Реальная работа идет с ГОСТами и ТУ, где каждый параметр проверяется в цеху, а не в презентации.
Песчаные формы: где теряется точность
Многие думают, что литье в песчаные формы – устаревшая технология. Но для серийного производства подшипников скольжения это до сих пор выгодно, если контролировать влажность смеси. У нас был случай, когда летом внезапно пошел брак по раковинам – три дня ломали голову, пока не заметили, что песок со склада впитывал влагу из-за смены ветра. Теперь держим гигрометры прямо в формовочном цеху.
Особенно критично для ответственных узлов – например, когда делали ступичные подшипники для сельхозтехники. Там геометрия сложная, с ребрами жесткости. Пришлось переделывать оснастку четыре раза, потому что в прототипе не учли усадку в местах перехода толщин. Сейчас для таких заказов всегда делаем пробные отливки с разными допусками.
Иногда помогает старый метод – прокалка песка при 600°C перед замесом. Но это удорожает процесс, поэтому используем только для прецизионных деталей, где недопустимы газовые раковины.
Почему ЧПУ не спасет кривую отливку
Когда клиенты просят 'можно потом доточить на станке', они не понимают, что литье – это база. Если отливка пористая или с внутренними напряжениями, даже самый современный фрезерный центр не исправит ситуацию. Как-то взяли заказ на корпусные подшипники для гидросистем – вроде бы все по чертежам сделали, но после механической обработки пошли микротрещины. Пришлось менять всю технологическую цепочку: от режима термообработки до скорости резания.
Термообработка: какие ошибки нельзя исправить
Самое сложное в работе производитель литых подшипников – не допустить остаточных напряжений. Мы в ООО ХУАЙИ Прецизионный Металл для ответственных деталей всегда делаем отжиг сразу после выбивки из форм. Но один раз чуть не погубили партию на 500 кг – новый мастер решил сэкономить время и пропустил этап медленного охлаждения. В результате 30% заготовок потрескались при хранении на складе.
Для подшипников скольжения важна твердость поверхности, но если перекалить – становится хрупким. Используем закалку ТВЧ, но постоянно корректируем параметры в зависимости от сечения детали. Например, для втулок разной длины при одинаковом диаметре приходится менять скорость движения через индуктор.
Измерения твердости – отдельная история. Как-то купили портативный твердомер, а он давал погрешность до 15 HB из-за вибраций в цеху. Теперь проверяем только на стационарном приборе в лаборатории, хотя это дольше.
Контроль качества: что не видно на эскизе
Ультразвуковой дефектоскоп – вещь нужная, но он не покажет микроскопические ликвационные пятна. Для подшипников качения это некритично, а для подшипников скольжения – брак. Поэтому мы внедрили выборочный металлографический анализ: раз в смену распиливаем случайную деталь и смотрим структуру под микроскопом.
Самая неприятная находка – шаровидный графит вместо пластинчатого в чугуне. Сразу вся партия под вопросом. Один раз такое случилось при смене поставщика шихты – пришлось срочно менять технологию плавки, добавлять модификаторы.
Геометрию проверяем не только штангенциркулем, но и на 3D-сканере для сложных профилей. Особенно для деталей с лабиринтными уплотнениями – там даже 0,1 мм отклонение может привести к протечке масла.
Практические кейсы: где теория не работает
Делали как-то опорные подшипники для дробильного оборудования. По расчетам все было идеально, а в работе через месяц появился люфт. Оказалось, не учли вибрационные нагрузки – пришлось менять материал на чугун с шаровидным графитом и делать наплавление баббитом. Теперь для динамических нагрузок всегда считаем усталостную прочность.
Еще пример: заказчик требовал идеальную чистоту поверхности в посадочных местах. Долго подбирали режимы шлифовки, но потом обнаружили, что проблема не в нас – у них в узле был перекос из-за кривой рамы. Пришлось ехать на объект с измерительным оборудованием, чтобы доказать.
Сейчас на сайте hymetals.ru мы указываем реальные допуски, а не рекламные цифры. Потому что знаем: лучше заранее предупредить клиента о limitations, чем потом разбираться с рекламациями.
Экономика процесса: что скрывает себестоимость
Когда просчитываешь стоимость литого подшипника, главное – не цена металла, а процент брака. Мы ввели систему мониторинга потерь на каждом этапе: от формовки до финишной обработки. Оказалось, что 40% затрат – это переделка из-за мелочей вроде неправильной укладки стержней.
С фрезерованными деталями проще – там брак видно сразу. А с литьем бывает, что дефект проявляется только при механической обработке. Поэтому теперь в цеху висят инструкции с фото типичных дефектов – чтобы операторы сразу видели проблему.
Для серийных заказов производитель литых подшипников всегда должен иметь запас модельной оснастки. Мы как-то потеряли контракт из-за того, что сломался основной комплект форм, а запасной был в ремонте. Теперь держим дубликаты всех критичных оснасток.
Что в итоге имеет значение
За 12 лет работы понял: не бывает универсальных решений в литье. То, что работает для подшипников насосов, не подходит для прокатных станов. Поэтому когда к нам обращаются за подшипниками, сначала спрашиваем условия работы – температуру, нагрузки, наличие абразивов.
Специализация ООО ХУАЙИ Прецизионный Металл на металлообработке помогает – мы можем предложить не просто отливку, а готовый узел с учетом всех последующих операций. Но главное – не обещать того, что не можем выполнить. Лучше честно сказать, что для ударных нагрузок нужна сталь, а не чугун, чем потом разбираться с последствиями.
Сейчас многие гонятся за автоматизацией, но в литье до сих пор много ручного труда – например, при сборке форм. И это нормально. Потому что никакой робот не почувствует, что смесь пересушена или стержень стоит криво. Опыт технолога все еще важнее дорогого оборудования.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
 Токарные диски из алюминиевого сплава с ЧПУ
-
 Корпус из прецизионного алюминиевого сплава для механической обработки с ЧПУ
-
 Прецизионная обработка зубчатых колес с ЧПУ
-
 Токарные соединения из алюминиевого сплава с ЧПУ
-
 Прецизионный токарный диск с ЧПУ
-
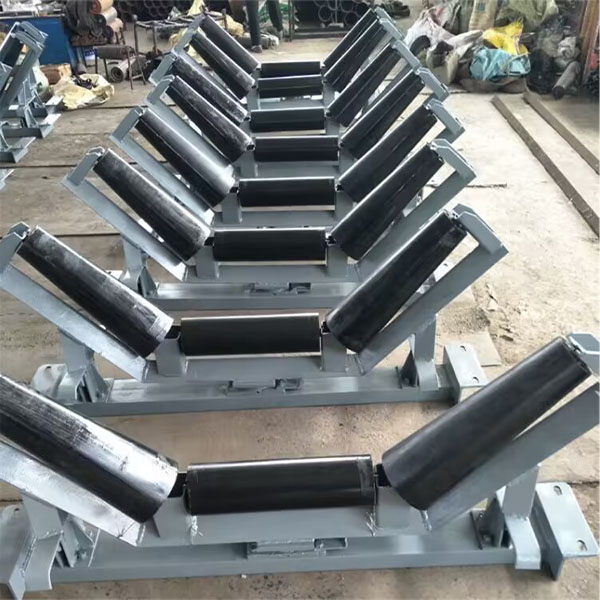 Детали сельскохозяйственной техники (детали для штамповки из листового металла)
-
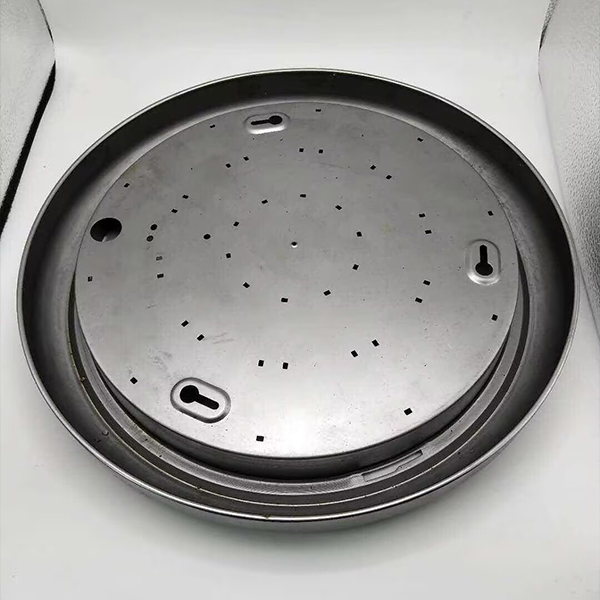 Штамповка корпуса лампы
-
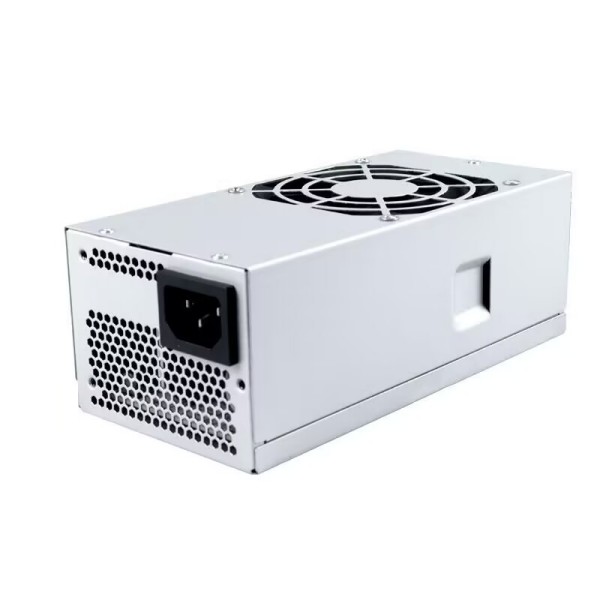 Корпус блока питания для прецизионной штамповки
-
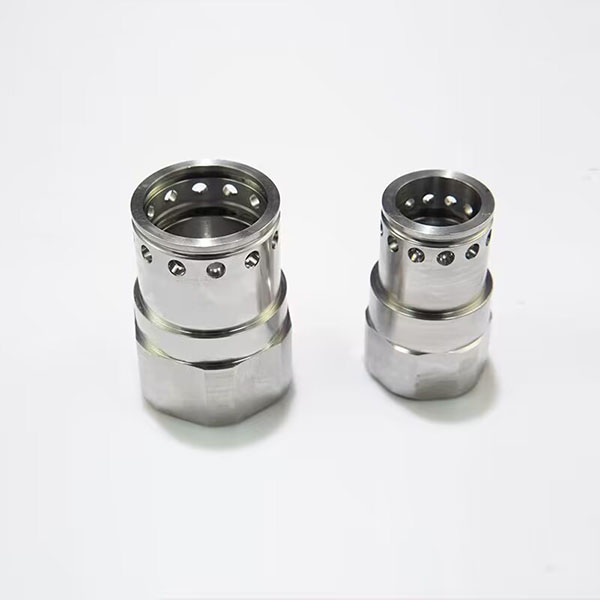 Детали для аэрокосмической промышленности (токарная обработка с ЧПУ)
-
 Кронштейн каркаса из листового металла
-
 Штемпелюя кронштейн раковины
-
 Панель управления из листового металла
Связанный поиск
Связанный поиск- Заводы по производству деталей патронов для токарных станков
- Заводы по токарной обработке отдельных деталей
- Превосходные латунные детали обработанные на станках с ЧПУ
- Детали токарных станков с ЧПУ
- 3.128 Штампованные детали для машин из Китая
- Китайский производитель деталей фрезерного станка
- Заводы-изготовители болтов и гаек
- Высококачественные фрезерные процессы
- Производители запчастей для токарных станков
- Производители болтов и гаек