Производитель штампованных алюминиевых деталей
Когда слышишь 'производитель штампованных алюмилевых деталей', многие сразу представляют гигантские цеха с роботами – а на деле часто всё упирается в термообработку заготовки и правильный подбор смазки для матрицы.
Почему штамповка алюминия – это не просто 'ударить прессом'
В 2018 году мы для одного завода сельхозтехники делали кронштейны крепления гидросистемы. Казалось бы, элементарная деталь – но после штамповки пошли микротрещины в зонах гибки. Оказалось, проблема в скорости деформации – для штампованных алюминиевых деталей марки АД31 надо было снижать ход ползуна на 15%, хотя технологи с завода-заказчика настаивали на стандартном режиме.
Кстати, про марки сплавов – тут вечная дилемма между АМг6 и Д16. Первая лучше тянется, вторая прочнее, но при штамповке Д16 часто требует промежуточного отжига. Как-то пробовали делать без него корпуса приборов – в итоге 30% заготовок пошло в утиль из-за трещин в углах вытяжки.
Сейчас в ООО ХУАЙИ Прецизионный Металл для сложных вытяжных операций всегда делаем пробную партию с разными режимами – даже если чертёж кажется простым. Как показала практика, экономия на тестовых образцах всегда выходит боком.
Пресс-формы: где кроются главные затраты
Делали как-то радиаторные решётки для вентиляционного оборудования. Заказчик требовал минимальную шероховатость поверхности – пришлось полировать матрицу до зеркального блеска. Но через 5000 циклов на рабочей кромке появились задиры – анализ показал, что виноват абразивный износ от оксидной плёнки на алюминиевой ленте.
Сейчас для серийных штампованных алюминиевых деталей всегда используем сталь Х12МФ с азотированием – дороже на старте, но для тиража от 50 тысяч штук окупается. Хотя для мелкосерийки иногда берём и У8А – но это уже компромисс.
Кстати, про температурные зазоры – многие забывают, что при штамповке алюминия матрица разогревается до 150-200°C. Как-то сделали форму по 'холодным' допускам – после получаса работы заклинивало каждую третью деталь. Пришлось переделывать с учётом теплового расширения.
Типичные ошибки при проектировании штампованных деталей
Самая частая проблема – заказчики рисуют острые внутренние углы. Для алюминия радиус должен быть минимум 2t (двойная толщина материала), иначе концентрация напряжений гарантирована. Объясняешь это технологам – кивают, а потом приносят переделанный чертёж, где вместо острого угла сделали 0,5 мм.
Ещё момент с отверстиями близко к краю гибки – был случай, когда при вырубке отверстий деформировалась полка под крепёж. Пришлось менять последовательность операций: сначала гибка, потом пробивка – но это потребовало переделки оснастки.
В ООО ХУАЙИ Прецизионный Металл теперь всегда запрашиваем 3D-модель детали в развернутом виде – чтобы сразу видеть потенциальные проблемные зоны. Хотя некоторые конструкторы до сих пор присылают только чертежи в трёх проекциях.
Взаимодействие с другими технологиями
Часто штамповка – только первый передел. Например, делали несущие пластины для коммутаторов – после штамповки нужно было фрезерование пазов под разъёмы. Изначально заложили припуск 0,3 мм, но оказалось мало – фреза снимала стружку неравномерно из-за остаточных напряжений после штамповки.
Сейчас для деталей с последующей мехобработкой всегда делаем пробную термообработку – снимаем напряжения от холодной деформации. Да, это удорожает процесс на 12-15%, но зато исключает брак на финишных операциях.
Кстати, про комбинацию с листовым металлом – иногда выгоднее делать сборную конструкцию из нескольких штампованных элементов, чем один сложный профиль. Для корпусов приборов часто используем такой подход – проще штамповать отдельные стенки и потом соединять заклёпками.
Экономика процесса: что не пишут в учебниках
Многие считают, что главная статья экономии – это материал. На деле чаще выигрываешь на снижении брака и увеличении стойкости оснастки. Например, переход на полиуретановые пуансоны для мелких отверстий увеличил межремонтный ресурс в 3 раза – хоть сами пуансоны и дороже стальных.
Ещё нюанс с облоем – для алюминия оптимальный зазор между пуансоном и матрицей 7-12% от толщины. Меньше – будет задирать материал, больше – облой придётся снимать механически. Как-то пробовали работать с 5% – сэкономили 2% материала, но потом неделю чистили заусенцы на всех деталях.
В нашем портфолио на hymetals.ru есть пример радиаторных пластин – изначально технология давала 23% отходов, после оптимизации раскроя снизили до 11%. Но это потребовало покупки нового программного обеспечения для раскладки – окупилось только через год.
Перспективы и ограничения технологии
Сейчас активно внедряем гидроштамповку для сложных профилей – но для алюминия есть нюансы с контролем скорости подачи жидкости. Пока дорого для серийки, но для штучных изделий уже выгоднее классической штамповки с промежуточными отжигами.
Из ограничений – до сих пор проблематично штамповать детали с резкими перепадами толщины. Пробовали делать комбинированную штамповку с локальным подогревом – пока стабильность процесса оставляет желать лучшего.
Если смотреть на сайте ООО ХУАЙИ Прецизионный Металл наш опыт – больше 60% всех проектов требуют индивидуального подхода к каждому изделию. Универсальных решений в штамповке алюминия почти нет – всегда приходится учитывать и марку сплава, и конфигурацию детали, и даже условия эксплуатации.
Соответствующая продукция
Соответствующая продукция
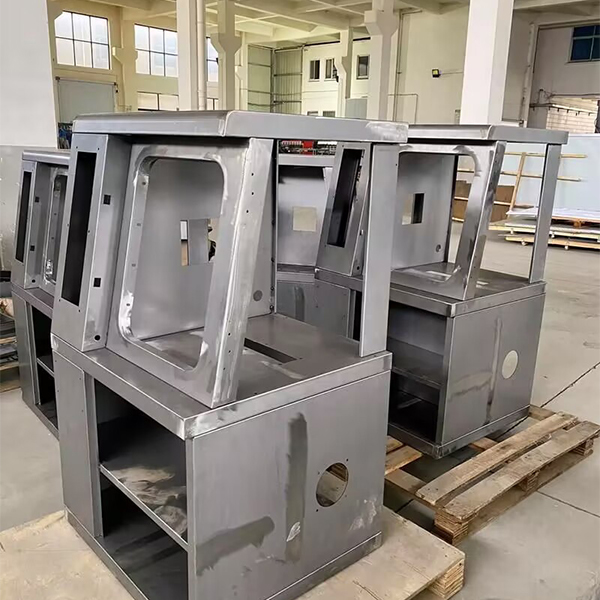
Самые продаваемые продукты
Самые продаваемые продукты-
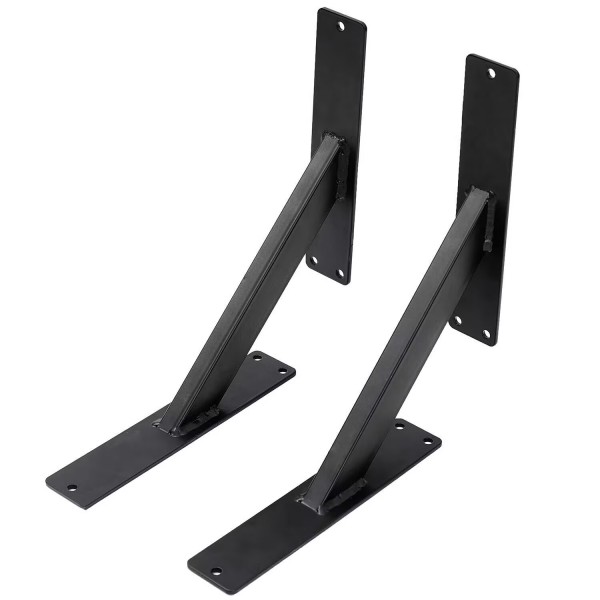 Кронштейн каркаса из листового металла
-
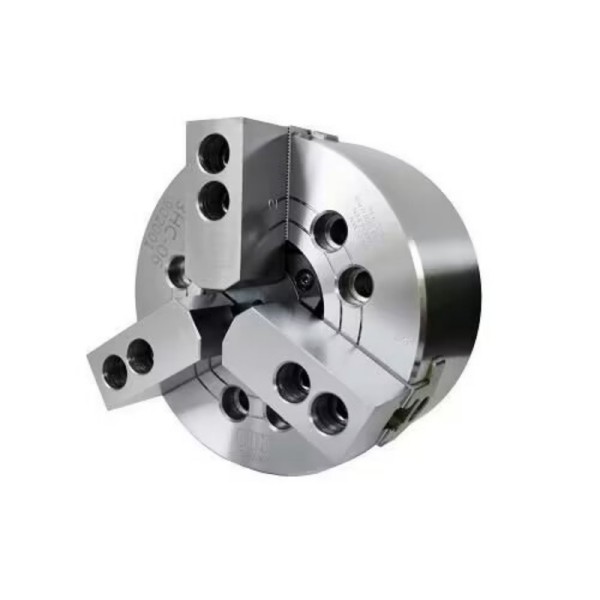 Кронштейн из нержавеющей стали для механической обработки с ЧПУ
-
 Детали для аэрокосмической промышленности (токарная обработка с ЧПУ)
-
 Токарные станки с ЧПУ для обработки медных деталей
-
 Панель управления из листового металла
-
 Токарный корпус из алюминиевого сплава
-
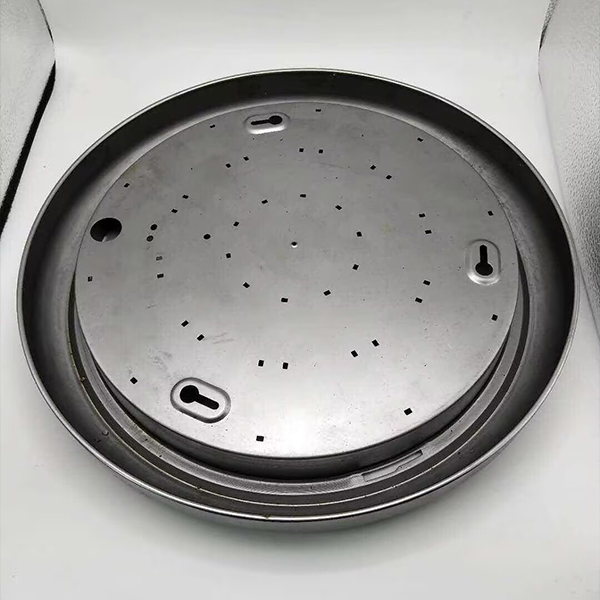 Штамповка корпуса лампы
-
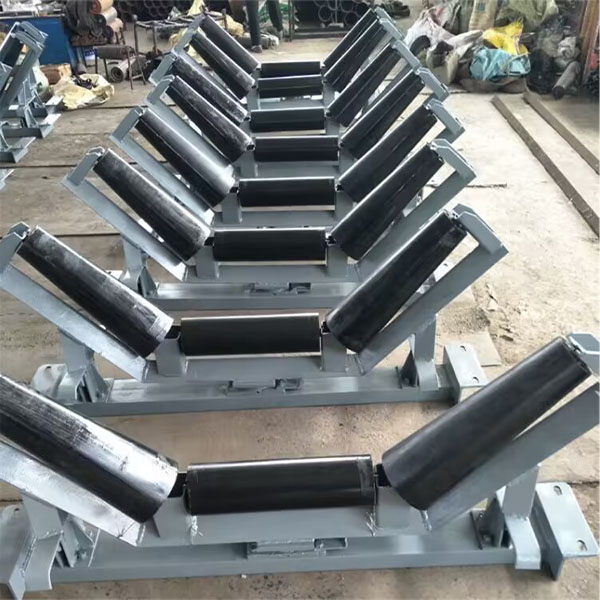 Детали сельскохозяйственной техники (детали для штамповки из листового металла)
-
 Прецизионный вал для механической обработки с ЧПУ
-
 Токарные соединения из алюминиевого сплава с ЧПУ
-
 Штемпелюя кронштейн раковины
-
 Рама из алюминиевого сплава с ЧПУ для механической обработки
Связанный поиск
Связанный поиск- изготовление деталей лазерной резкой
- изготовление латунных изделий на заказ
- токарная обработка деталей
- Производство токарных изделий на заказ в Китае
- Завод по производству штампов для литья
- Китайские производители поставщиков штамповки металла
- OEM лазерной резки частей сборочные заводы
- Лазерная резка пт частей из Китая
- Производитель стальных штампов на заказ
- Заводы по производству штампованной трубопроводной арматуры