штампы для штамповки листового металла
Когда слышишь про штампы для штамповки листового металла, многие сразу представляют готовые блестящие детали. На деле же половина проблем начинается с непонимания, как материал поведёт себя под давлением. Вот, например, на прошлой неделе пришлось переделывать оснастку для алюминиевого кожуха — заказчик не учёл, что при толщине 1,2 мм даже с усиленными направляющими возможна деформация фланца. Это типичная история: люди экономят на расчётах, а потом удивляются, почему штампы для вырубки требуют замены после 50 тысяч циклов вместо заявленных 100.
Конструкция штампов: что действительно важно
Самый частый промах — попытка сделать универсальный штамп для разных марок стали. Помню, на производстве ООО ХУАЙИ Прецизионный Металл для деталей контроллера использовали один штамп для нержавейки и оцинковки. Результат: на кромках нержавейки появлялись микротрещины, которые видны только под увеличением. Пришлось разделять оснастку и дорабатывать зазоры — для нержавеющей стали увеличили до 8% от толщины, для оцинковки оставили 6%.
Зазоры — это вообще отдельная тема. В учебниках пишут про 5-10%, но на практике для тонкого листа 0,8 мм с покрытием лучше работать в диапазоне 4-5%, иначе край ?рвётся?. Кстати, на https://www.hymetals.ru в разделе про фрезерованные детали есть косвенное подтверждение — там упоминают точность обработки кромок, что напрямую связано с качеством исходной штамповки.
Ещё нюанс — крепление пуансонов. Часто делают на стандартных винтах, но при серийном производстве крышек для электрощитов (такие мы как раз делали для ХУАЙИ) лучше использовать быстросъёмные системы. Не раз сталкивался, когда за смену нужно менять оснастку 3-4 раза — обычные болты начинают ?срываться? через пару месяцев.
Материалы: неочевидные компромиссы
Штамповая сталь — это не только Х12МФ, как многие думают. Для мелкосерийного производства штамповки листового металла иногда выгоднее использовать легированные стали типа 9ХС — они лучше переносят перепады нагрузок при неравномерной вырубке. Правда, есть минус: при работе с оцинкованной сталью ресурс снижается на 15-20%, но зато меньше риск внезапного разрушения кромки.
Однажды экспериментировали с порошковыми сталями для штампов сложной конфигурации — тех самых, что нужны для фрезерованных деталей с пазами. Выигрыш в стойкости был, но стоимость оснастки выросла в 2,3 раза. Для серий от 50 тысяч штук ещё оправдано, а для 5-10 тысяч — уже нет.
Термообработка — отдельная головная боль. Идеальная твёрдость 58-60 HRC для матриц не всегда работает. При штамповке толстостенного листа (от 3 мм) лучше 56-58 HRC, иначе появляются сколы на кромках. Проверяли на партии кронштейнов — при 60 HRC брак достигал 12%, снизили до 57 HRC — упал до 3%.
Практические сложности при эксплуатации
Смазка — многие недооценивают её влияние на стойкость штампов. Для алюминиевых деталей нужны составы без серы, иначе появляются тёмные разводы, которые почти не удаляются. А для нержавейки, наоборот, иногда добавляют сернистые присадки — но тогда нужно чаще чистить направляющие.
Точность оборудования — бич небольших цехов. Даже хороший штамп на разболтанном прессе даёт брак. Запомнился случай с производством пластмассовых деталей (смежная специализация ХУАЙИ), когда из-за люфта в 0,5 мм на прессе штамп для металлических креплений начал ?резать? неравномерно. Пришлось ставить дополнительные направляющие колонки, что увеличило стоимость оснастки на 30%, зато брак упал с 8% до 0,7%.
Износ режущих кромок — не всегда линейный процесс. При штамповке перфорированных панелей сначала изнашиваются угловые пуансоны, хотя кажется, что нагрузка распределена равномерно. Приходится делать их сменными, даже если основная матрица ещё ?жива?.
Ошибки проектирования, которые дорого обходятся
Экономия на эжекторах — классика. Для простых деталей кажется, что можно обойтись пружинными толкателями. Но при работе с тонким листом (0,5-0,7 мм) деталь часто деформируется при снятии. Перешли на пневмоэжекторы — брак по геометрии сократился в 4 раза.
Неучёт пружинения — особенно критично для высокоуглеродистых сталей. Штамп рассчитали под угол 90°, а после снятия нагрузки получается 87° — деталь в браке. Теперь всегда закладываем поправку 2-3° для твёрдых марок стали, и отдельно 1-1,5° для алюминия.
Расположение направляющих — казалось бы, мелочь. Но если поставить их слишком близко к зоне реза, стружка забивает зазоры. Оптимально смещать на 15-20 мм от контура, проверено на десятках штампов для токарных деталей.
Связь с другими процессами обработки
Штамповка и фрезеровка — часто идут в комплексе. Например, та же ООО ХУАЙИ Прецизионный Металл делает корпуса, где сначала штампуют заготовку, потом фрезеруют пазы. Если не предусмотреть технологические припуски в штампах, фреза ?идёт? неравномерно — съедает 0,2 мм с одной стороны и 0,5 мм с другой.
Лазерная резка после штамповки — кажется парадоксом, но иногда так выгоднее. Для сложных контуров с мелкими отверстиями делаем предварительную штамповку основного контура, а отверстия дорезаем лазером. Экономит 20-30% времени на переналадку штампов.
Гибка — самый капризный этап. Если в штампе для вырубки не предусмотреть места для зажимов, при последующей гибке деталь смещается. Пришлось разрабатывать комбинированные штампы, где после вырубки заготовка сразу фиксируется для гибки — снизило процент брака на 18%.
Перспективы и ограничения
Современные покрытия для штампов — например, алмазоподобные (DLC) — дают прирост стойкости в 3-4 раза, но только для определённых материалов. Для меди или алюминия они почти бесполезны, а для нержавейки — идеально. Проверяли на штамповке крепёжных пластин — ресурс вырос с 80 до 300 тысяч циклов.
3D-печать штампов — пока больше маркетинг, чем реальность. Для мягких материалов (например, пластика) ещё работает, но для листового металла толщиной свыше 1 мм прочности напечатанной оснастки не хватает. Максимум — вспомогательные элементы типа толкателей.
Автоматизация замены штампов — тема, которая активно развивается. Быстросъёмные системы хороши, но требуют идеальной центровки. Один миллиметр смещения — и режущие кромки приходят в негодность после 10-15 циклов. Приходится дополнять системами лазерного позиционирования, что удорожает линию на 15-20%.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
 Прецизионный вал для механической обработки с ЧПУ
-
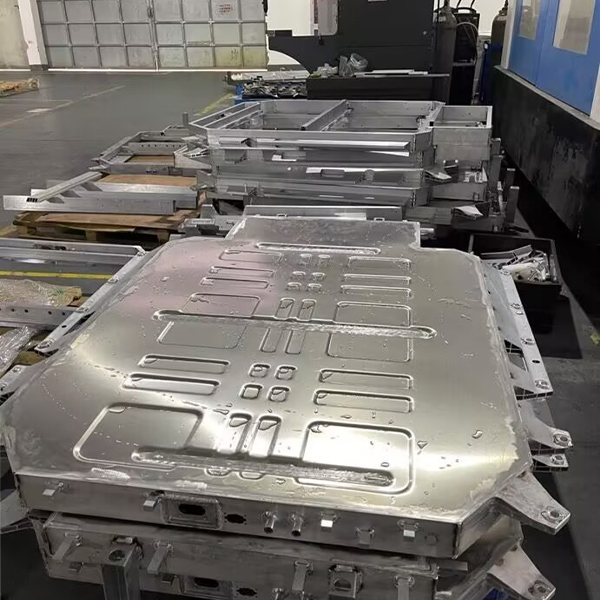 Лоток для батареек из листового металла
-
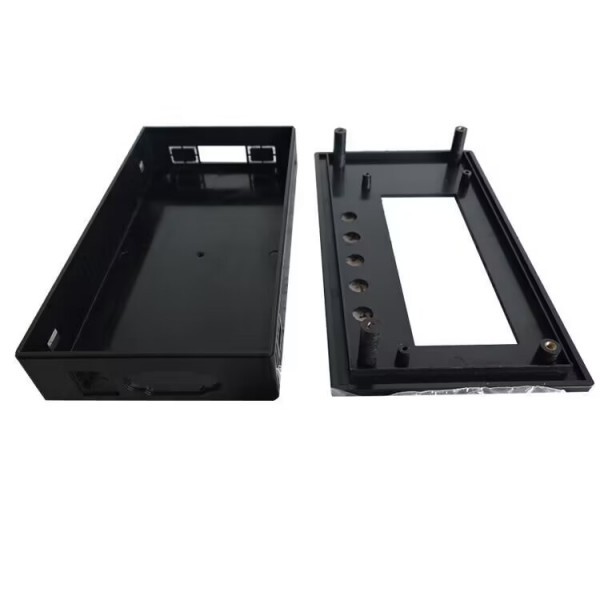 Штамповка корпуса шасси
-
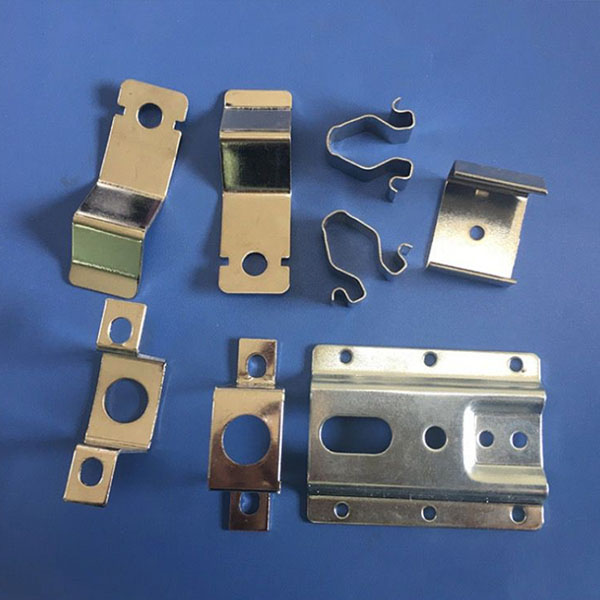 Детали для горного оборудования (детали для штамповки из листового металла и токарные детали)
-
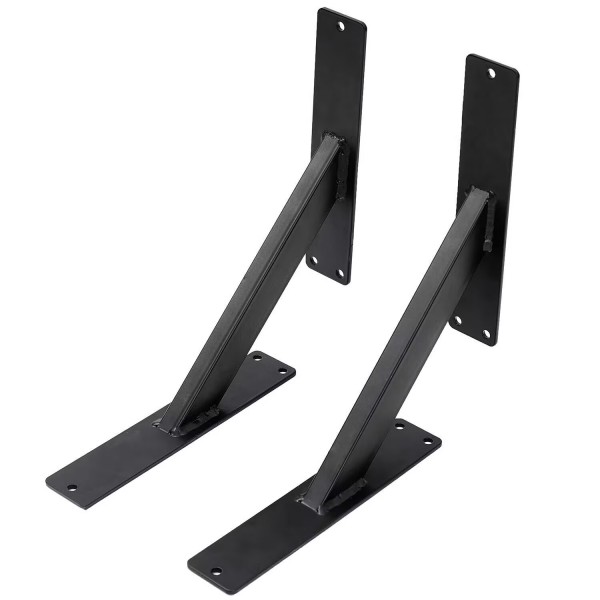 Кронштейн каркаса из листового металла
-
 Токарный корпус из алюминиевого сплава
-
 Детали энергетического оборудования (детали для штамповки из листового металла)
-
 Прецизионная оболочка из листового металла
-
 Детали оборудования для систем кондиционирования воздуха (штамповка из листового металла и механическая обработка с ЧПУ)
-
 Рама из алюминиевого сплава с ЧПУ для механической обработки
-
 Детали для аэрокосмической промышленности (токарная обработка с ЧПУ)
-
 Штамповка корпуса лампы
Связанный поиск
Связанный поиск- Ведущие фрезерованные детали
- Производитель штампов для литья
- Производители очистки деталей лазерной резки OEM
- Токарная обработка заготовок в Китае
- Высококачественные детали для фрезерных станков
- Ведущий металл
- OEM части для фрезерных станков
- Заводы по производству штампованных кузовных деталей
- Китайские заводы по производству деталей для штамповки металла
- Превосходное прототипирование