Завод по производству штампованных алюминиевых деталей
Когда слышишь 'штамповка алюминия', многие представляют просто пресс и заготовки. Но на деле — это постоянная борьба с трещинами по линиям изгиба и непредсказуемой упругостью материала. В ООО ХУАЙИ Прецизионный Металл мы прошли через десятки пробных партий, прежде чем научились предсказывать поведение сплава АМг6 при глубокой вытяжке.
Почему штамповка алюминия — это не простая штамповка
Первое, с чем сталкиваешься — разница в пластичности. Если для стальных деталей можно брать стандартные допуски, то с алюминием приходится постоянно корректировать техпроцесс. Помню, как для корпусных элементов телекоммуникационного оборудования пришлось переделывать оснастку трижды: сначала не учли скорость деформации, потом — температуру в цехе.
Особенно сложно с тонкостенными деталями. Например, при производстве радиаторных решёток для электроники толщиной 0.8 мм штамп выдает до 15% брака именно из-за местных напряжений. Решили проблему только комбинацией предварительного отжига и касторовой смазки — вода и эмульсии давали неравномерное трение.
Сейчас на заводе по производству штампованных алюминиевых деталей ввели обязательный контроль кристаллической структуры заготовки. Без этого даже идеально настроенный пресс может выдавать трещины на, казалось бы, простых гибах.
Оборудование, которое действительно работает
После неудачного опыта с китайскими гидравлическими прессами перешли на японские кривошипные машины. Разница в качестве кромки — небо и земля. Особенно для деталей с перфорацией, где нужна чистота среза без заусенцев.
Важный момент — система выталкивания. Для алюминиевых штамповок с глубоким рельефом часто нужны кастомные решения. Как-то делали кожухи для промышленных датчиков — без пневмоподъёмников готовые изделия деформировались при съёме.
На https://www.hymetals.ru мы не зря акцентируем универсальность производства. Тот же координатно-пробивной пресс может использоваться и для алюминия, и для листовой стали, но переналадка занимает в полтора раза дольше из-за необходимости калибровки усилия.
Технологические ловушки, которые не видны на чертежах
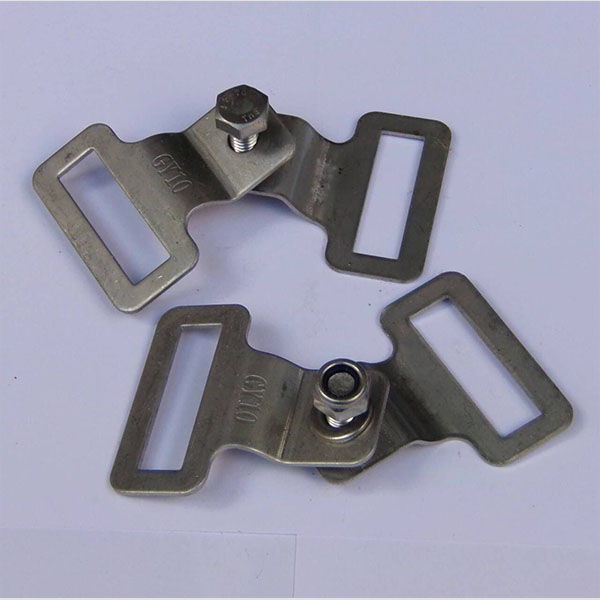
Самая частая ошибка — неучёт направления проката. Для ответственных деталей вроде кронштейнов крепления теперь всегда указываем ориентацию относительно направления вальцовки. Однажды партия крепежных пластин пошла в утиль из-за разной прочности на излом.
Ещё один подводный камень — чистота поверхности инструмента. Алюминий липнет к матрице сильнее, чем сталь. Приходится делать в 2-3 раза больше технологических пауз на очистку оснастки. Особенно критично для матовых поверхностей — любая царапина на пуансоне отпечатается на всей партии.
Интересный случай был с анодированными деталями. Оказалось, что после штамповки нужна обязательная промывка в щелочном растворе — иначе в порах остаются следы смазки, и покрытие ложится пятнами. Это тот нюанс, который обычно узнаёшь только на практике.
Как мы интегрировали штамповку в общий цикл
В ООО ХУАЙИ Прецизионный Металл изначально специализировались на фрезерованных деталях. Когда добавили штамповку, пришлось полностью пересматривать логистику заготовок. Теперь алюминиевый лист хранится в отдельной зоне с контролем влажности — даже 5% сырости могут испортить всю партию.
Сложнее всего было совместить требования к точности. Для фрезеровки допустимы отклонения в сотки, а для штамповки иногда и 0.2 мм — уже критично. Пришлось разрабатывать гибридную технологию: сначала штамповка с запасом, затем финишная механическая обработка.
Сейчас именно комбинация методов даёт нам преимущество. Например, корпусные детали с крепёжными отверстиями: основная форма — штамповка, ответственные отверстия — последующая фрезеровка. Так экономим до 40% времени compared с чистовой механической обработкой.
Экономика, которую не покажут в калькуляторах
Многие заказчики думают, что штамповка — это дёшево. Но для мелких серий до 1000 штук себестоимость оснастки может быть выше, чем при фрезеровке. С другой стороны, для серий от 10 тыс. — экономия достигает 60%.
Неочевидная статья расходов — утилизация отходов. Алюминиевая стружка от фрезеровки ценится выше, чем облой от штамповки. При больших объёмах разница в возврате за лом достигает 15-20%.
Сейчас рассматриваем внедрение лазерной резки для прототипирования штамповочных оснасток. Технология не новая, но для алюминия есть нюансы — например, тепловая деформация режущих кромок. Если эксперимент удастся, сократим время подготовки производства с 3 недель до 5-7 дней.
Что в итоге работает на реальном производстве
Главный вывод за последние годы: не бывает универсальных решений. Для одних изделий выгоднее холодная штамповка, для других — горячая. Например, сложные корпуса с рёбрами жёсткости приходится греть до 200°C, иначе металл рвётся.
Сейчас на заводе по производству штампованных алюминиевых деталей внедряем систему предсказания дефектов на основе анализа данных с датчиков пресса. Пока точность около 70%, но даже это позволяет сократить брак на 8-10%.
Если говорить о перспективах — вижу потенциал в комбинировании штамповки с аддитивными технологиями. Например, штампованная основа с напечатанными элементами крепления. Но это пока на стадии экспериментов — разные коэффициенты теплового расширения создают проблемы при эксплуатации.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
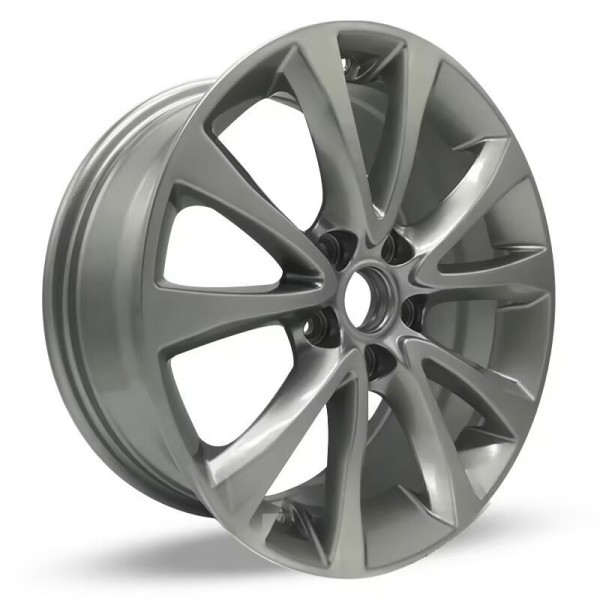 Токарные диски из алюминиевого сплава с ЧПУ
-
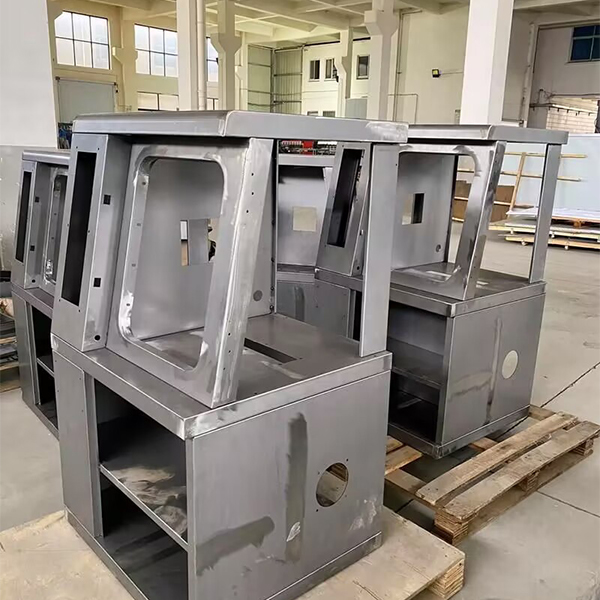 Корпус прецизионного станка из листового металла
-
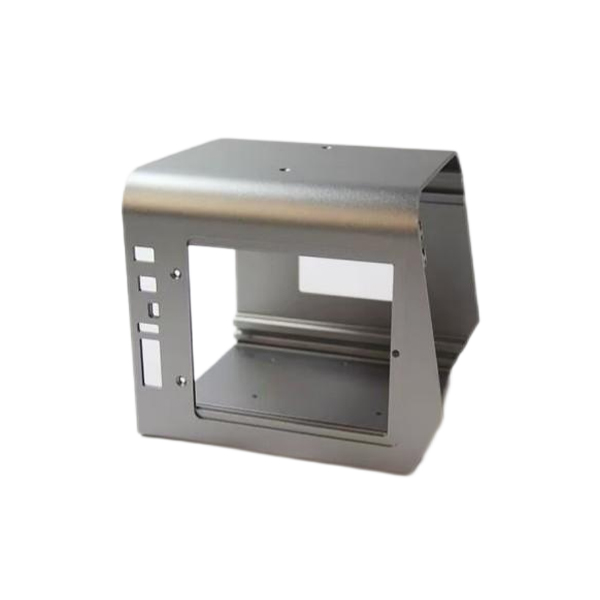 Токарный корпус из алюминиевого сплава
-
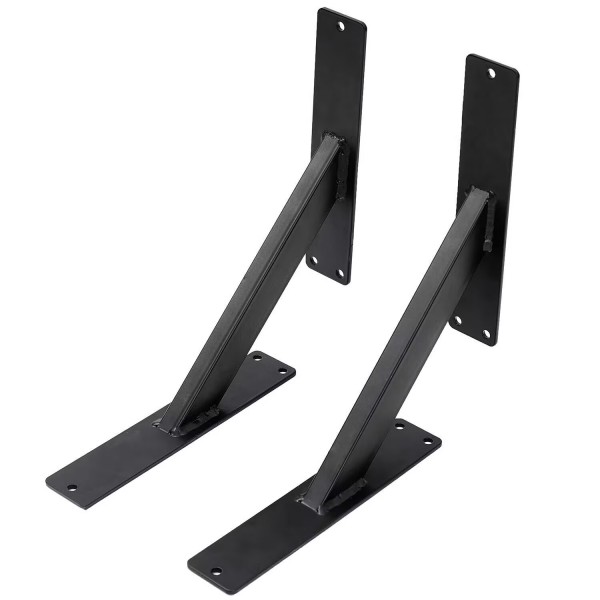 Кронштейн каркаса из листового металла
-
 Детали для аэрокосмической промышленности (токарная обработка с ЧПУ)
-
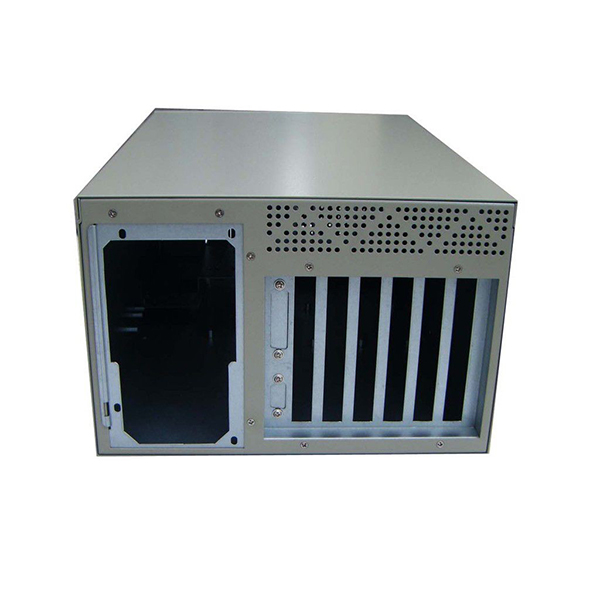 Корпус радиатора из листового металла
-
 Детали автомобильных двигателей (токарная обработка с ЧПУ)
-
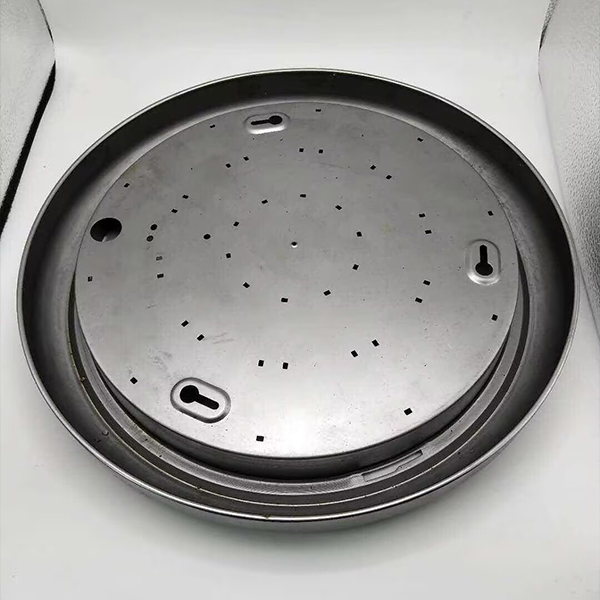 Штамповка корпуса лампы
-
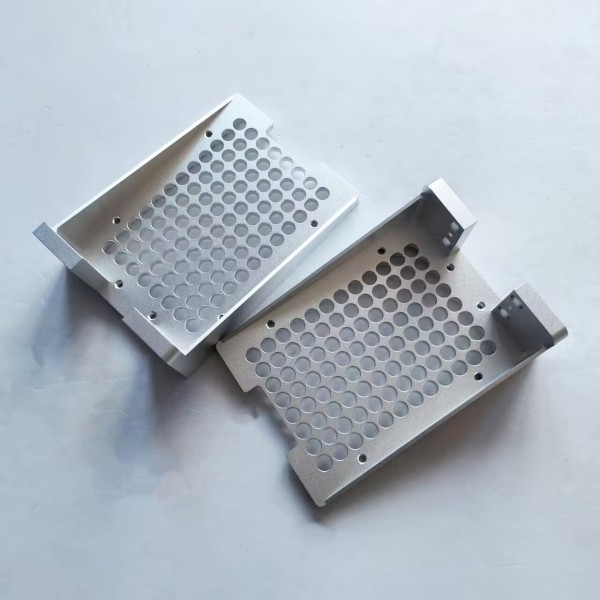 Корпус из прецизионного алюминиевого сплава для механической обработки с ЧПУ
-
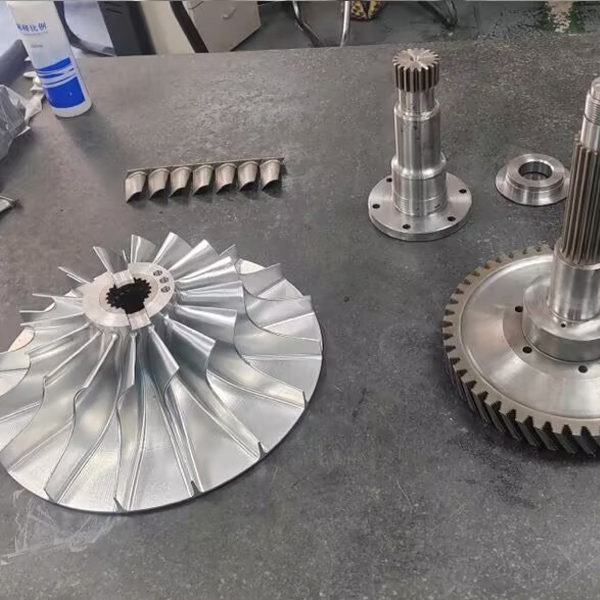 Прецизионная обработка зубчатых колес с ЧПУ
-
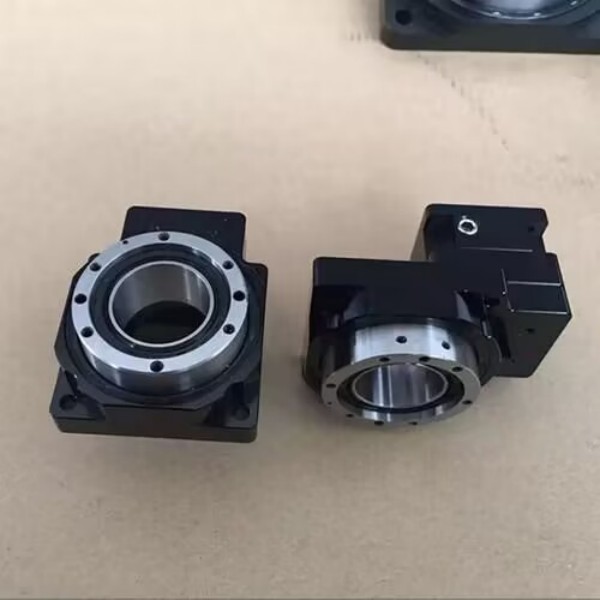 Соединительные детали промышленного робота (листовой металл)
-
 Детали для железнодорожной промышленности (токарная обработка)
Связанный поиск
Связанный поиск- резка нержавеющей стали с ЧПУ
- токарные работы от 1 детали
- Заводы для фрезерования
- стальные детали обработанные на станке с ЧПУ
- Детали фрезерного станка
- Высококачественные обработанные алюминиевые детали
- Производители штампованных деталей с образцами цветов в Китае
- Ведущий в токарной обработке
- Отличные автоматические токарные станки
- Производители штампованных деталей для производства в Китае