обслуживание алюминия с чпу
Когда слышишь ?обработка алюминия с ЧПУ?, многие представляют идеальные детали с зеркальной поверхностью. Но на практике даже при использовании современных станков вроде тех, что стоят у нас в ООО ХУАЙИ Прецизионный Металл, приходится сталкиваться с десятками нюансов — от выбора СОЖ до банального ?не туда подали заготовку?. Вот об этих подводных камнях и хочу рассказать.
Почему алюминий — не всегда ?мягкий? клиент
Многие операторы ошибочно считают, что алюминий — простой в обработке материал. Да, он податливый, но если не учитывать его склонность к налипанию на фрезу, можно загубить и заготовку, и инструмент. У нас на https://www.hymetals.ru были случаи, когда новички ставили слишком высокие обороты без корректного охлаждения — в итоге получали оплавленные кромки и испорченные пазы.
Особенно капризны сплавы типа АД31 или АМг6 — они требуют индивидуального подхода к скорости подачи. Иногда приходится экспериментально подбирать параметры, даже если техкарта вроде бы составлена правильно. Помню, как для одного заказа фрезерованных деталей мы трижды меняли схему охлаждения, пока не добились чистоты поверхности без рисок.
Кстати, о рисках — это отдельная история. Если для стальных деталей допустимы мелкие риски, то для алюминиевых корпусов электроники такие дефекты часто критичны. Приходится дополнительно полировать поверхности, что увеличивает время обработки. Но клиенты готовы платить за качество, особенно когда речь идет о серийном производстве.
Ошибки при настройке ЧПУ: дорогостоящие мелочи
Самый болезненный урок — это когда неправильно рассчитал припуски под последующую механическую обработку. Однажды мы почти запустили в серию партию корпусов, но вовремя заметили, что стенки после фрезеровки получаются слишком тонкими. Пришлось переделывать всю оснастку — потеряли почти неделю.
Еще частая проблема — вибрация при обработке тонкостенных элементов. Станки ЧПУ конечно точные, но если плохо закрепить заготовку, можно получить ?жеваные? кромки. Сейчас мы для таких случаев используем вакуумные столы, но раньше применяли механические крепления — менее эффективно, зато надежнее для начинающих операторов.
Интересный момент с охлаждением: для алюминия иногда выгоднее использовать не эмульсию, а сжатый воздух. Особенно когда нужно избежать пятен на готовых деталях. Но тут важно не переборщить с давлением — можно сдуть стружку прямо в направляющие станка. Дорогостоящий ремонт гарантирован.
Инструмент и оснастка: на чем нельзя экономить
Фрезы для алюминия — отдельная статья расходов. Дешевый инструмент из Китая может работать, но ресурс его в 2-3 раза меньше, чем у европейских аналогов. Мы в ООО ХУАЙИ Прецизионный Металл после нескольких неудачных опытов перешли на специализированный инструмент — например, фрезы с полированными стружечными канавками. Да, дороже, но зато нет проблем с заклиниванием стружки.
Патроны и цанги — казалось бы, мелочь. Но если использовать изношенные цанги, биение даже в 0,01 мм может испортить всю точность обработки. Особенно критично при производстве прецизионных деталей, где допуски измеряются микронами.
Столы для крепления — мы долго использовали стандартные Т-слоты, но для массового производства это неудобно. Перешли на модульные системы с пневмоприжимами — производительность выросла на 15-20%. Правда, пришлось переучивать операторов, но результат того стоил.
Программирование — где кроются неочевидные проблемы
Многие думают, что современные CAM-системы все сделают сами. Но при обработке алюминия с ЧПУ даже самая умная программа не учтет, например, температурное расширение материала. Были случаи, когда деталь после фрезеровки ?уходила? на пару соток просто потому, что в цеху стало теплее.
Траектория движения инструмента — вот где нужен человеческий опыт. Автоматические алгоритмы часто генерируют избыточные движения, что увеличивает время обработки. При ручной правке удается сократить цикл на 10-15% без потери качества.
Особенно сложно с глубокими пазами — тут нужно правильно рассчитать подвод СОЖ. Однажды пришлось специально разрабатывать переходник для подачи охлаждающей жидкости прямо через полость фрезы. Решение оказалось настолько удачным, что теперь используем его для всех подобных операций.
Контроль качества: между теорией и практикой
Штангенциркуль и микрометр — это хорошо, но для сложных фрезерованных деталей нужен координатно-измерительный комплекс. Мы в свое время долго выбирали между оптикой и контактными системами — остановились на последних, так как они меньше зависят от чистоты поверхности.
Интересный нюанс: алюминиевые детали после обработки часто имеют внутренние напряжения, которые проявляются через сутки-двое. Поэтому мы всегда выдерживаем критичные изделия перед финальным контролем — иначе можно получить брак уже у клиента.
Документирование параметров — скучно, но необходимо. Веду журнал, где отмечаю все отклонения и их причины. Со временем это помогает прогнозировать проблемы. Например, заметил, что при влажности выше 80% качество поверхности ухудшается — теперь в дождливую погоду заранее корректируем режимы резания.
Перспективы и личные наблюдения
Сейчас все больше заказчиков хотят получать не просто детали, а готовые узлы. Приходится осваивать дополнительные операции — например, нанесение защитных покрытий или ультразвуковую очистку. В ООО ХУАЙИ Прецизионный Металл уже внедрили гальваническую линию, что позволило предлагать клиентам комплексные решения.
Из новшеств — постепенно переходим на аддитивные технологии для прототипирования оснастки. Это ускоряет подготовку производства в 2-3 раза, хотя для серийных заказов пока не заменяет традиционные методы.
Главный вывод за годы работы: обработка алюминия с ЧПУ — это не про шаблонные решения, а про постоянную адаптацию. Даже имея современное оборудование, без понимания физики процесса и готовности экспериментировать далеко не уедешь. И да — всегда оставляйте запас по времени на ?внезапные проблемы?, они обязательно будут.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
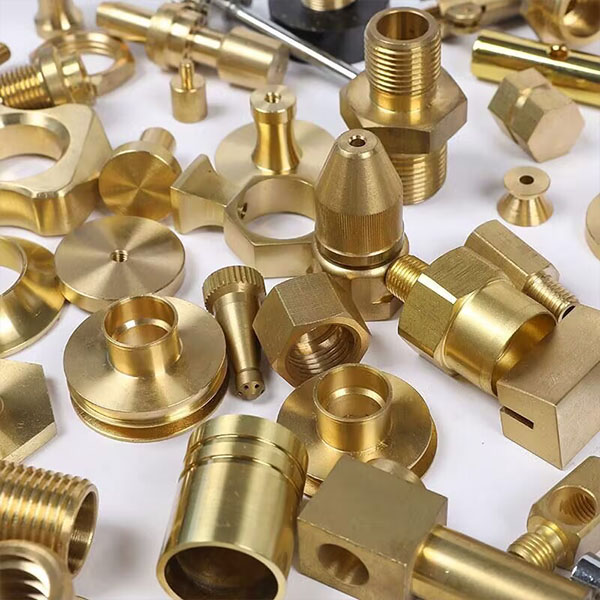 Токарные станки с ЧПУ для обработки медных деталей
-
 Кронштейн из нержавеющей стали для механической обработки с ЧПУ
-
 Детали оборудования для систем кондиционирования воздуха (штамповка из листового металла и механическая обработка с ЧПУ)
-
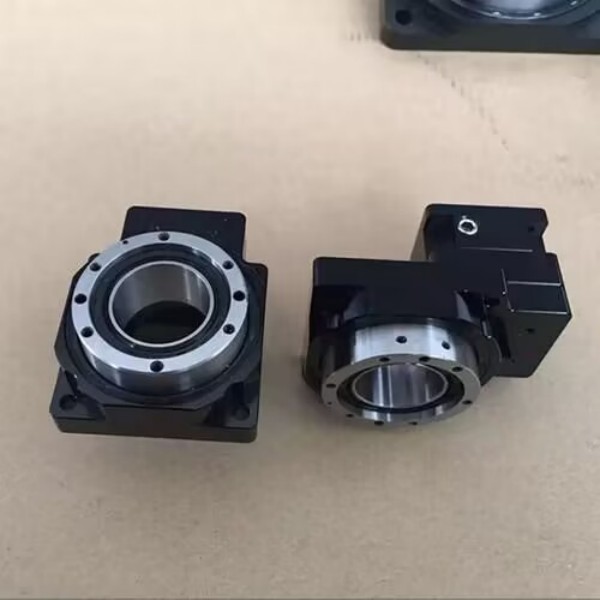 Соединительные детали промышленного робота (листовой металл)
-
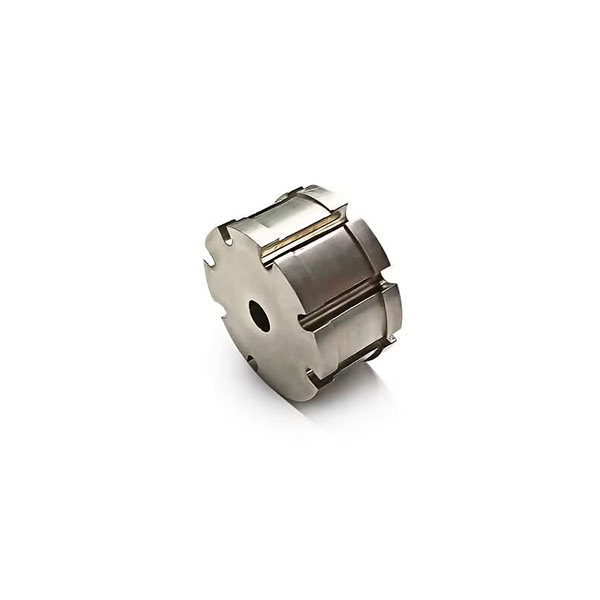 Детали для железнодорожной промышленности (токарная обработка)
-
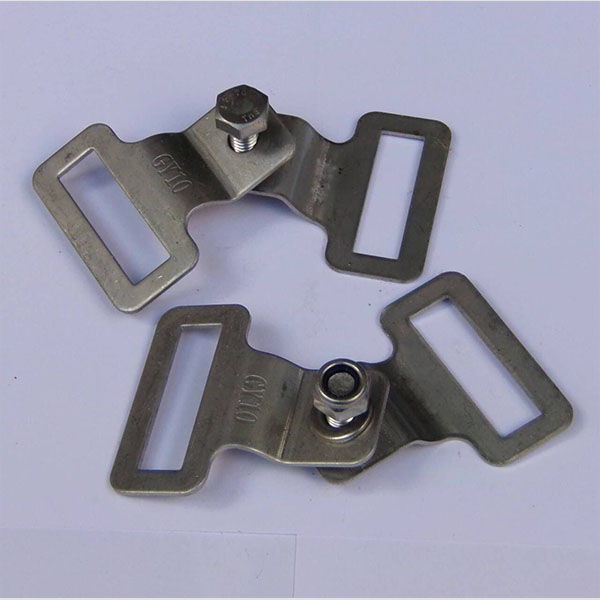 Детали энергетического оборудования (детали для штамповки из листового металла)
-
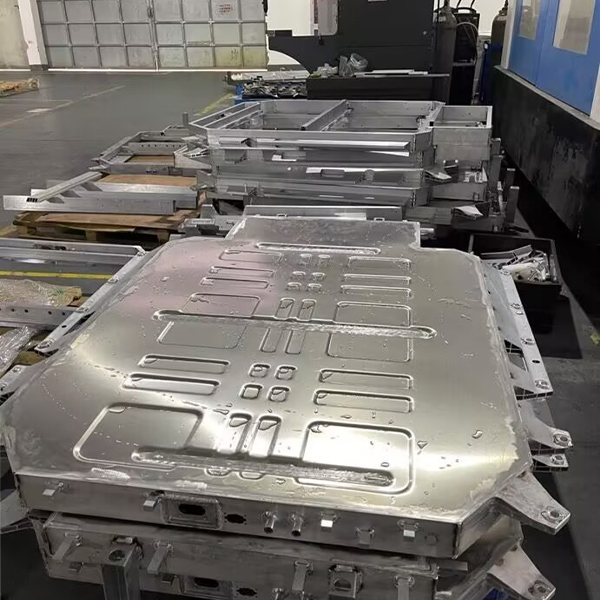 Лоток для батареек из листового металла
-
 Токарный станок с ЧПУ для обработки вала из нержавеющей стали
-
 Детали сельскохозяйственной техники (детали для штамповки из листового металла)
-
 Токарные диски из алюминиевого сплава с ЧПУ
-
 Штемпелюя кронштейн раковины
-
 Рама из алюминиевого сплава с ЧПУ для механической обработки
Связанный поиск
Связанный поиск- Производители комплектующих для готовых фрезерных станков
- Готовые штампованные детали OEM
- Отличное фрезерование крупных деталей
- Установки для токарной обработки деталей
- Штампованные детали (множественное число)
- Токарные и фрезерные станки в Китае
- Производители болтов и гаек из Китая
- Высококачественные детали для металлических фрезерных станков
- Завод по прецизионной обработке на станках с чпу
- Ведущая токарная обработка поверхностей заготовок