Производитель штампованных деталей из нержавеющей стали
Когда слышишь 'производитель штампованных деталей из нержавеющей стали', многие представляют просто пресс и заготовки. Но в реальности здесь каждый этап — это целая цепочка технологических нюансов. Например, марка стали — это не просто 'нержавейка', а конкретный выбор между AISI 304, 316 или 430 в зависимости от среды эксплуатации. Мы в ООО ХУАЙИ Прецизионный Металл часто сталкиваемся с тем, что клиенты сначала экономят на материале, а потом получают коррозию в агрессивных средах.
Технологические тонкости штамповки
Штамповка — это не просто 'ударил и готово'. Например, при работе с нержавеющей сталью толщиной 2 мм нужно точно рассчитать зазор между пуансоном и матрицей — если ошибиться на 0,1 мм, получим либо задиры, либо недопуск по размерам. Однажды пришлось переделывать партию креплений для пищевого оборудования именно из-за этого.
Особенно сложно с глубокой вытяжкой — здесь важен не только правильный радиус, но и скорость деформации. Для деталей сложной формы мы иногда делаем 2-3 промежуточных отжига, иначе материал трескается в углах. Помню, как для химической промышленности делали корпус фильтра — без промежуточного отжига в зоне фланца пошли микротрещины.
Смазка — отдельная история. Не всякая смазка подходит для нержавейки, некоторые оставляют трудновыводимые пятна. Мы перепробовали с десяток составов, пока не нашли оптимальный для зеркальных поверхностей.
Контроль качества на каждом этапе
У нас принята трехступенчатая система контроля: входной контроль листа, операционный контроль после каждой операции и окончательный контроль готовой детали. Особое внимание — кромкам и отверстиям. Именно в этих зонах чаще всего появляются микротрещины.
Для критичных деталей используем контроль твердости — например, для пружинящих элементов важно сохранить упругие свойства после штамповки. Были случаи, когда из-за неправильного режима термообработки детали 'садились' в размерах после месяца эксплуатации.
Сейчас внедряем систему маркировки каждой детали — это помогает отслеживать историю производства. Если появляется рекламация, мы можем точно определить, из какой парсии материал, кто оператор и какие были параметры штампа.
Оборудование и оснастка
Работаем на кривошипных прессах усилием от 63 до 400 тонн — этого хватает для большинства задач. Но для сложных деталей иногда приходится использовать гидравлические прессы с регулируемой скоростью. Например, для тонкостенных элементов быстрого хода поршня просто не избежать дефектов.
Штампы — отдельная боль. Раньше пробовали экономить на оснастке, но быстро поняли — лучше один раз сделать качественный штамп, чем постоянно бороться с браком. Сейчас работаем только с проверенными производителями оснастки, хотя и дороже.
Для сложных деталей используем составные штампы — это дороже в изготовлении, но зато можно заменять отдельные элементы при износе. Например, для перфорированных сеток это единственный вариант — пуансоны быстро изнашиваются.
Взаимодействие с другими производствами
Часто наши штампованные детали — это только заготовка для дальнейшей обработки. Например, после штамповки отправляем на фрезерование в тот же цех — это удобно, так как все под одним контролем качества. Особенно важно для прецизионных деталей, где допуски до 0,05 мм.
С токарными работами сложнее — иногда приходится делать технологические припуски специально для дальнейшей обработки. Один раз не учли это при проектировании штампа — пришлось переделывать всю партию.
С пластиковыми деталями тоже есть точки соприкосновения — например, когда делаем металлические элементы крепления для пластиковых корпусов. Здесь важно точно выдержать размеры, иначе сборка будет с зазорами.
Практические кейсы и решения
Работали над заказом для медицинского оборудования — требовалась сложная кронштейн-деталь с десятью отверстиями разного диаметра. Сначала пробовали штамповать за один ход — не вышло, материал 'тек' неравномерно. Пришлось разбивать на три операции с промежуточным отжигом.
Для пищевой промышленности делали лотки из нержавейки AISI 304 — здесь главной проблемой оказалась чистота поверхности. Пришлось разрабатывать специальную технологию полировки после штамповки, обычные методы оставляли микроцарапины.
Самый сложный заказ был для авиационной промышленности — титановый сплав вместо нержавейки. Пришлось полностью пересматривать технологию, делать подогрев заготовки. Но этот опыт потом пригодился и для сложных деталей из нержавейки.
Экономические аспекты производства
Себестоимость штампованной детали сильно зависит от объема. Для мелких серий до 1000 штук часто выгоднее использовать лазерную резку, но для крупных партий штамповка unbeatable. Мы обычно считаем порог рентабельности для каждого конкретного случая.
Отходы материала — отдельная статья экономии. Стараемся раскладывать детали на листе так, чтобы минимизировать обрезки. Иногда даже меняем конструкцию детали по согласованию с заказчиком — на прочности не сказывается, а экономия до 15% материала.
Сроки изготовления оснастки — вот что часто становится узким местом. Простой пресса стоит дорого, поэтому стараемся иметь запас стандартных штампов для типовых операций. Для нестандартных деталей срок изготовления оснастки — от 2 недель, это нужно учитывать при планировании.
Перспективы и развитие
Сейчас активно внедряем ЧПУ для изготовления оснастки — это позволяет делать более сложные контуры. Но старые фрезеровщики еще часто выигрывают у станков с ЧПУ по скорости для простых штампов.
Интересуюсь аддитивными технологиями для прототипирования — иногда быстрее напечатать макет штампа, чем делать чертежи. Но для серийного производства пока не вижу альтернативы традиционной металлообработке.
Из новшеств — начинаем использовать лазерную сварку для ремонта штампов. Раньше при сколах приходилось переплавлять весь блок, теперь можно локально восстанавливать поверхность. Мелкий ремонт стал дешевле в 3-4 раза.
Соответствующая продукция
Соответствующая продукция
Самые продаваемые продукты
Самые продаваемые продукты-
 Детали оборудования для систем кондиционирования воздуха (штамповка из листового металла и механическая обработка с ЧПУ)
-
 Детали сельскохозяйственной техники (детали для штамповки из листового металла)
-
 Токарные соединения из алюминиевого сплава с ЧПУ
-
 Кронштейн из нержавеющей стали для механической обработки с ЧПУ
-
 Токарные диски из алюминиевого сплава с ЧПУ
-
 Корпус из прецизионного алюминиевого сплава для механической обработки с ЧПУ
-
 Кронштейн каркаса из листового металла
-
 Прецизионная обработка зубчатых колес с ЧПУ
-
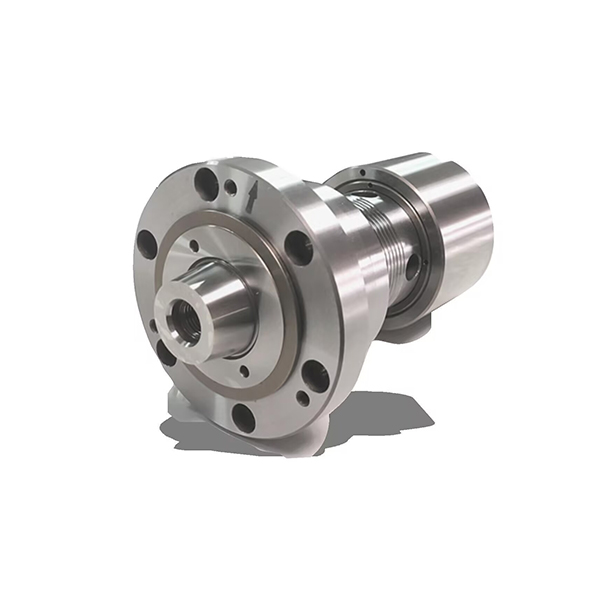 Прецизионный вал для механической обработки с ЧПУ
-
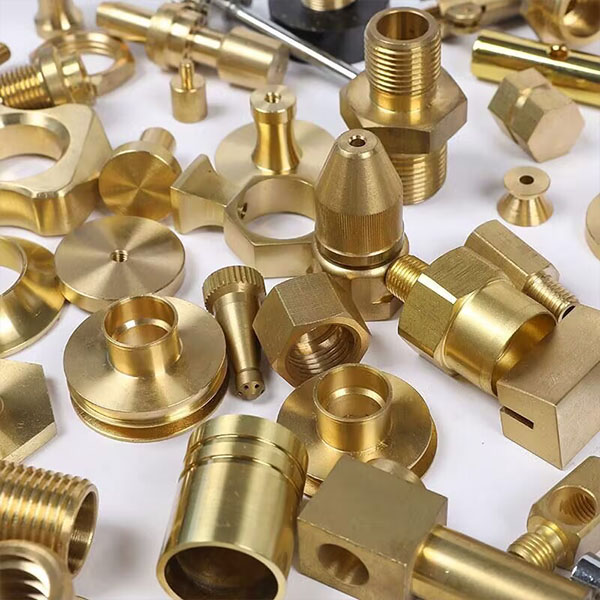 Токарные станки с ЧПУ для обработки медных деталей
-
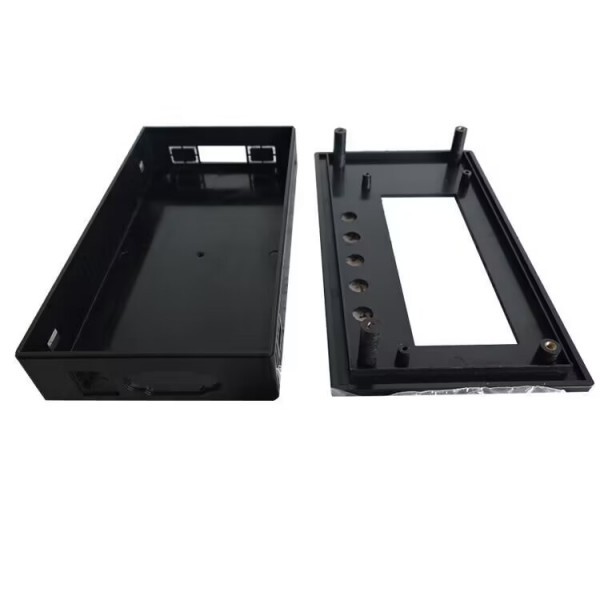 Штамповка корпуса шасси
-
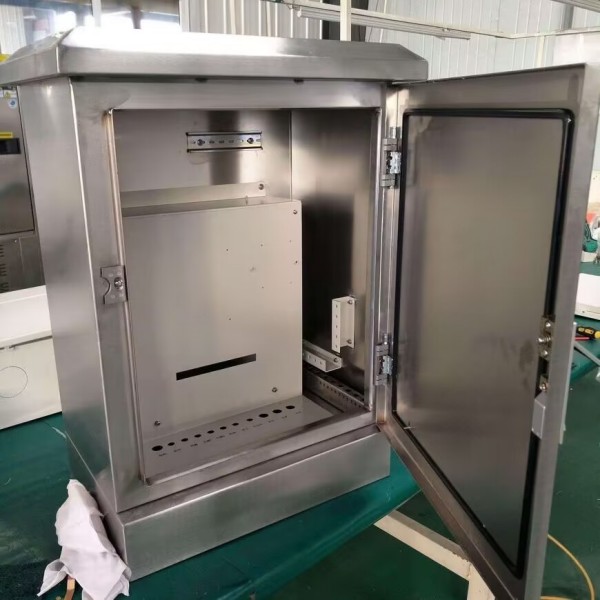 Панель управления из листового металла
Связанный поиск
Связанный поиск- Токарные детали OEM
- Превосходные детали для обработки алюминия
- Китайский завод по токарной обработке деталей на станках с ЧПУ
- Ведущие фрезерные станки с ЧПУ
- Лазерная резка деталей из Китая
- Отличное производство деталей лазерной резки
- чпу привязка детали на фрезерном станке
- Обработка деталей фрезерного станка
- OEM производитель linux cnc для ЧПУ
- Производители штампованных деталей для производства в Китае