Изготовление токарных деталей: точность, скорость и выгодные цены
2026-05-02
Изготовление токарных деталей — не просто операция на станке. Это точный баланс между геометрией, материалом и технологией. Один микрон отклонения — и деталь не встанет в узел авиационного датчика. Одна неравномерная структура поверхности — и вал из нержавеющей стали преждевременно выйдет из строя под циклической нагрузкой. Мы видели это десятки раз: заказчик присылает чертёж, рассчитывает сроки и бюджет — а получает компромисс. Либо скорость, либо точность, либо цена. Настоящая проблема — не найти производство. А найти то, где все три параметра работают одновременно.
Точность — не маркетинг, а система
На практике «высокая точность» начинается задолго до включения станка. У нас нет «стандартной точности». Есть индивидуальный допуск для каждой детали, зафиксированный в техническом задании. Токарные корпуса из алюминиевого сплава для ЖК-панелей обрабатываются с позиционной точностью ±0,01 мм — потому что их крепление определяет угол обзора экрана. Валы из нержавеющей стали для медицинских насосов проходят полный контроль по 17 размерным параметрам, включая шероховатость Ra ≤ 0,4 мкм — иначе нарушится герметичность вращающегося узла. Каждая деталь после ЧПУ-токарной обработки попадает в измерительную комнату: координатно-измерительная машина Zeiss CONTURA G2 проверяет соответствие не по выборке, а по 100 % партии. Отчёт с цифровыми замерами и графиками отклонений передаётся клиенту вместе с грузом — без оговорок и условностей.
Скорость — за счёт вертикальной интеграции, а не срезания этапов
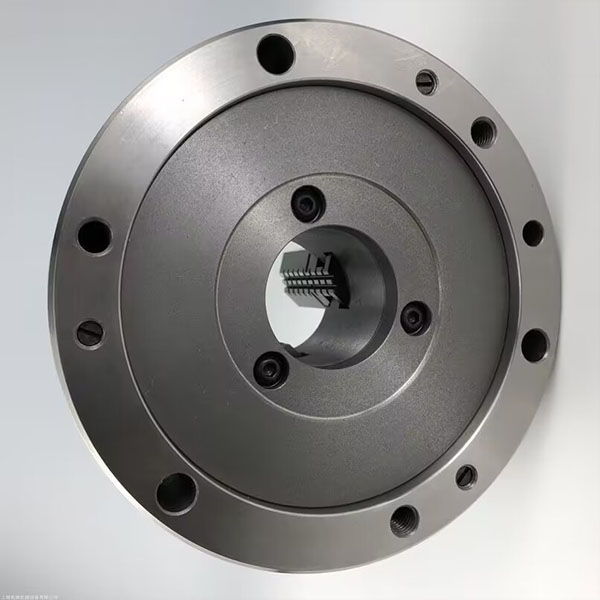
Некоторые считают, что быстрое изготовление токарных деталей требует упрощения процессов. Мы делаем ровно наоборот: ускоряем за счёт полного цикла внутри одного предприятия. Не нужно ждать, пока заготовка приедет от поставщика, пока штамповка согласует сроки с токарным цехом, пока лаборатория примет образцы от третьей стороны. У нас собственные цеха токарной обработки с ЧПУ (от 3 до 5 осей), листовой штамповки, лазерной резки и контроля качества — всё в одном производственном контуре. Минимальный заказ — 1 шт. Прототип токарного соединения из алюминиевого сплава с ЧПУ может быть готов через 5 рабочих дней. Серийная партия из 500 шт. прецизионных токарных дисков — через 12 дней. При этом не снижается ни один параметр контроля. Скорость здесь — не результат торопливости. А результат исключения внешних зависимостей.
Выгодные цены — без скрытых статей и «доплат за точность»
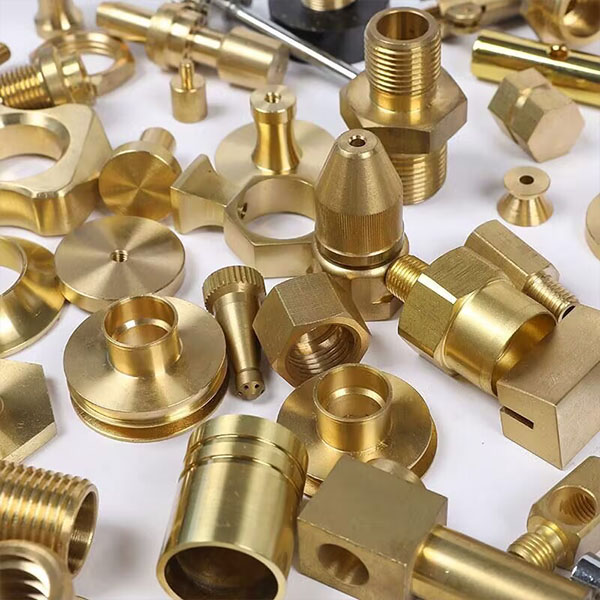
Цена на изготовление токарных деталей часто растёт нелинейно: +20 % к стоимости — за допуск ±0,02 мм вместо ±0,05 мм, +35 % — за термообработку, ещё +15 % — за сертификат соответствия. У нас — другой подход. Финальная стоимость формируется прозрачно: материал, объём обработки, сложность установки, объём контроля. Допуски, шероховатость, термообработка и покрытия — не «опции», а часть технического задания, заложенная в расчёт с первого этапа. Благодаря вертикальной интеграции и собственным цехам мы исключаем наценки посредников. Результат — предсказуемый бюджет даже для сложных проектов: например, токарные станки с ЧПУ для обработки медных деталей или кронштейны каркаса из листового металла с последующей механической обработкой на станках с ЧПУ.
Кто доверяет нам токарные детали — и почему
Мы работаем с заказчиками, для которых «подходит» — недостаточно. Это производители оборудования связи, где задержка поставки компонента означает срыв запуска базовой станции. Это авиастроительные поставщики, где каждая деталь проходит трассировку по номеру партии и сохраняется история измерений 15 лет. Это разработчики медицинской техники, где токарные корпуса из алюминиевого сплава должны соответствовать требованиям ГОСТ Р ИСО 13485. За 12 лет развития и 11 лет сертификации по ISO 9001 мы научились не просто выполнять чертёж. А понимать, как эта деталь будет работать в сборке, какие нагрузки она примет, как поведёт себя при температурных циклах. Поэтому к нам обращаются не только за единичными прототипами, но и за серийными поставками для массового производства — от штампованных корпусов ламп до кронштейнов из нержавеющей стали для телекоммуникационных шкафов.
Изготовление токарных деталей — это не этап производства. Это фундамент надёжности всей конструкции. Если ваш проект требует одновременно точности, скорости и прозрачной экономики — начните с технического задания. Мы подготовим расчёт, проверим чертёж на технологичность и предложим решение, которое будет работать — не на бумаге, а в реальных условиях эксплуатации.