Изготовление мастером сложной детали на токарном станке — пошаговое руководство
2026-04-25
Изготовление мастером сложной детали на токарном станке — это не просто последовательность операций. Это диалог между человеком, чертежом и металлом. Мы в ООО ХУАЙИ Прецизионный Металл ежемесячно обрабатываем более 240 деталей с допусками до ±0,01 мм — от фланцев для нефтепромыслового оборудования до роторов прецизионных датчиков. В этом руководстве — не теория, а пошаговая практика, проверенная на станках CNC DMG Mori NLX 2500 и традиционных 16К20. Каждый этап основан на ошибках, которые мы исправляли лично: перегрев заготовки при черновом точении, вибрация при обработке тонкостенных втулок, внезапное сколы при фасочном резце.
Подготовка: когда чертёж ещё не стал деталью
Первый шаг — не включение станка, а проверка трёх вещей: корректности геометрии на чертеже, наличия технологических баз и реалистичности требований к шероховатости. Мы однажды получили заказ на вал Ø42h6 с Ra 0,4 по всей длине 320 мм. На бумаге — нормально. На практике — невозможно без промежуточной термообработки и жёсткого крепления в центрах. Пришлось согласовать замену на Ra 0,8 на переходных участках. Всегда уточняйте: где база? Какой материал? Какая партия? Для стали 40Х — один режим резания. Для латуни Л63 — втрое выше подача. Для алюминиевого сплава Д16Т — резко снижаем скорость, иначе «плавится» резец.
Выбор инструмента: не набор, а система
Мастер не выбирает резец — он подбирает систему: державка + пластинка + радиус вершины + угол в плане. На станке с ЧПУ мы используем только ISO-стандартные державки SNRNR с углом 95° для чистового точения. Почему? Потому что при угле 75° возникает поперечная составляющая силы резания — и деталь «ведёт» на длине свыше 150 мм. Для черновой обработки — пластинки с радиусом 1,2 мм и положительным передним углом +7°. Для чистовой — радиус 0,4 мм и угол +15°. И да — мы меняем пластинку после каждых 45 минут непрерывной работы. Не из-за износа, а из-за микротрещин в покрытии TiAlN, которые провоцируют неравномерный износ.
Технологический процесс: пошагово, без пропусков
Вот как проходит изготовление мастером сложной детали на токарном станке у нас — от заготовки до контроля:
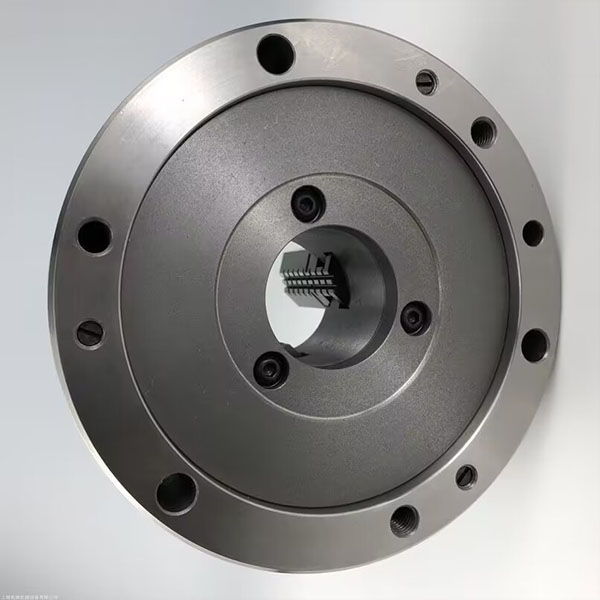
- Закрепление: Заготовку зажимаем в трёхкулачковом патроне с регулируемыми кулачками. Точность центровки — не более 0,02 мм (проверяем индикатором).
- Черновое точение: Скорость 280 м/мин, подача 0,35 мм/об, глубина резания 2,5 мм. Оставляем припуск 0,8 мм на чистовую обработку.
- Термообработка (если требуется): Отжиг или закалка — только после черновой обработки. Иначе деформация разрушит точность.
- Чистовое точение: Скорость 420 м/мин, подача 0,12 мм/об, глубина резания 0,2 мм. Обязательно — охлаждение СОЖ под давлением 3–5 бар.
- Фрезерование канавок и фасок: Только на станках с Y-осью. Без неё — погрешность фаски достигает 0,15 мм.
- Контроль: Измеряем трижды — сразу после обработки, через 2 часа (стабилизация температуры), и перед упаковкой. Используем координатно-измерительную машину Zeiss CONTURA G2.
Если деталь имеет внутренние полости — добавляем этап расточки с жёстким упором и контролем прогиба инструмента. Мы не экономим на этом: даже 0,03 мм прогиба дают биение 0,07 мм на выходе.
Частые причины отказа и как их избежать
Свыше 68% брака при изготовлении мастером сложной детали на токарном станке связаны не с оборудованием, а с человеческим фактором. Вот четыре типичные ошибки — и наши решения:
- «Забыл снять припуск перед чистовым проходом» → У нас — обязательная запись в технологической карте: «Припуск 0,8 мм. Проверить щупом 0,8». Без записи — нет обработки.
- «Не учёл тепловое расширение» → Для деталей длиннее 200 мм — измерение только при температуре 20±1 °C. В цеху стоит климат-контроль.
- «Неправильный выбор СОЖ» → Для нержавеющей стали 12Х18Н10Т — только эмульсия на основе минерального масла. Для алюминия — водно-масляная смесь без серы.
- «Пренебрежение вибрацией» → Если при чистовом проходе появляется «волна», сразу снижаем подачу на 30% и проверяем крепление заготовки. Не игнорируем — диагностируем.
Заключение: мастерство — в повторяемости, а не в исключении
Изготовление мастером сложной детали на токарном станке — это не виртуозность одного дня. Это система: чёткие стандарты, фиксированные параметры, документированная обратная связь. Мы не ищем «идеального резца». Мы создаём условия, при которых любой опытный токарь получает одинаковый результат — сегодня, через месяц, при смене инструмента. Это и есть основа доверия. Если вы сталкиваетесь с нестабильностью размеров, ростом брака или невозможностью повторить результат — проблема не в станке. Она в отсутствии технологического регламента. Начните с одного: заведите журнал настройки резцов. Записывайте всё — даже то, что кажется очевидным. Через неделю вы увидите закономерность. А через месяц — сможете предсказать отклонение до сотой миллиметра. Именно так рождается надёжность. Именно так работает ООО ХУАЙИ Прецизионный Металл.