Изготовление токарных деталей: точная токарная обработка под заказ
2026-05-09
Изготовление токарных деталей — не просто фрезерование заготовки под размер. Это баланс между жёсткостью станка, стабильностью зажима, тепловым поведением инструмента и микронной предсказуемостью материала. В реальных условиях мы видим: даже при идеальном чертеже и новом станке с ЧПУ 5 осей 30 % отклонений возникают не из-за ошибки оператора, а из-за непрогнозируемого роста температуры в зоне резания при обработке тонкостенных валов из нержавеющей стали 12Х18Н10Т. Именно поэтому токарная обработка под заказ требует не просто оборудования — нужна технологическая память, выстроенная на сотнях повторённых циклов.
Что действительно определяет качество токарной детали — за пределами кадра
Многие заказчики начинают с технического задания и чертежа — и это правильно. Но ключевой момент скрывается вне документации: в способности производителя «прочитать» чертёж как инструкцию по управлению деформациями. Например, при изготовлении токарных корпусов из алюминиевого сплава Д16Т мы заранее корректируем режимы резания, чтобы компенсировать коэффициент теплового расширения в 23,4 × 10⁻⁶/°C. При обработке медных деталей (М1, М2) — снижаем подачу на 35 %, иначе образуется «волосатая» поверхность из-за высокой пластичности. А для валов из 08Х18Н10Т — применяем прерывистое охлаждение вместо постоянного: так исключаем локальные заклёпки на режущей кромке и сохраняем геометрию шлифовального пояска.
Это не догма. Это опыт, накопленный за 12 лет производства — от первого цеха в 1000 м² до современного комплекса с двумя специализированными цехами ЧПУ и собственной измерительной лабораторией. Каждая деталь проходит трёхэтапный контроль: в процессе обработки — цифровой мониторинг отклонений по оси Z; после завершения — полный размерный анализ на координатно-измерительной машине Carl Zeiss CONTURA G2; и только потом — формирование официального отчёта о соответствии, подписываемого главным метрологом.
Почему «от 1 шт.» — не маркетинг, а технологическая необходимость
Некоторые считают, что единичный заказ — это потеря времени для производителя. На практике — обратное. Прототип — это тест-драйв технологии. Мы запускаем его на том же станке, с теми же инструментами и тем же контролем, что и серийную партию. Разница только в объёме — не в подходе. Это позволяет клиенту:
Сертификат ISO 9001 действует у нас уже 11 лет — но он подтверждает не наличие системы, а её устойчивую работу в условиях перемен: от изменения поставщика заготовок до внедрения нового типа СМП-пластины. И именно эта стабильность даёт возможность гарантировать ±0,008 мм для деталей длиной до 320 мм — без доплаты за «особый контроль».
Когда токарная обработка перестаёт быть отдельной операцией
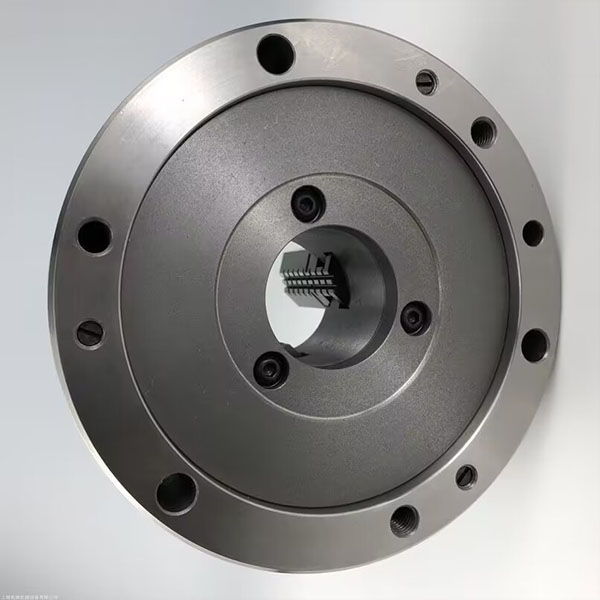
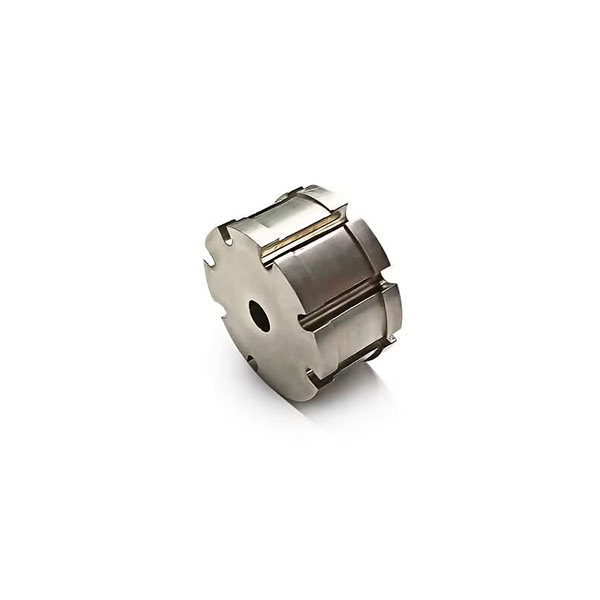
В современных изделиях токарная деталь редко живёт одна. Чаще она — часть узла: например, прецизионный токарный диск с ЧПУ, который затем сваривается с кронштейном каркаса из листового металла, а потом проходит совместную термообработку. Вот почему вертикальная интеграция — не преимущество, а условие выполнения задачи. В ООО ХУАЙИ Прецизионный Металл нет «токарного цеха» и «листового цеха» как изолированных зон. Есть единый производственный поток: от чертежа — к выбору заготовки — к токарной обработке — к лазерной резке сопрягаемых элементов — к сборке — к финальному контролю. Это сокращает сроки на 40 % и убирает риски несоответствия межоперационных баз.
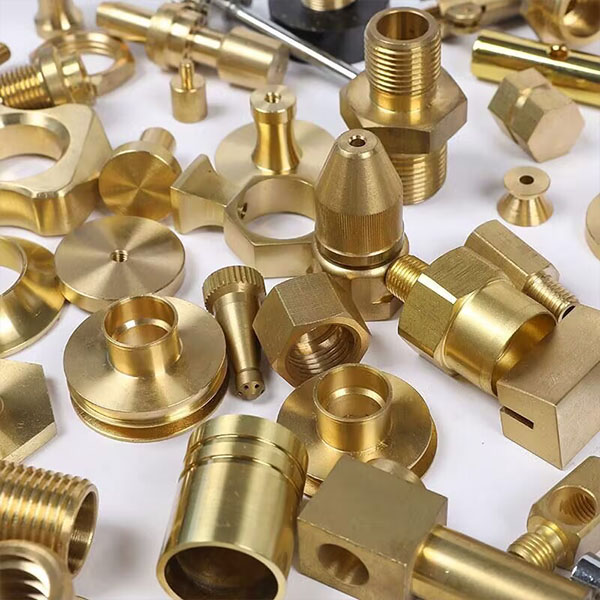
Мы работаем с алюминием, медью, сталями — от конструкционных до жаропрочных. Обрабатываем детали весом от 15 г до 18 кг, с диаметром до 420 мм и длиной до 650 мм. И каждый раз — не по шаблону, а по вашему ТЗ. Без компромиссов в допусках. Без упрощений в геометрии. Без замены материалов без согласования.
Изготовление токарных деталей — это не передача чертежа в цех. Это совместное решение задачи, где точность токарной обработки измеряется не в микронах, а в надёжности конечного изделия. Если ваша деталь работает в авиационном датчике, медицинском эндоскопе или модуле связи 5G — она заслуживает производства, которое не просто выполняет указания, а предвидит последствия каждого резца. Изготовление токарных деталей и токарная обработка — у нас это один процесс, а не две услуги.