Простейшие токарные детали: как быстро и точно их изготовить
2026-06-27
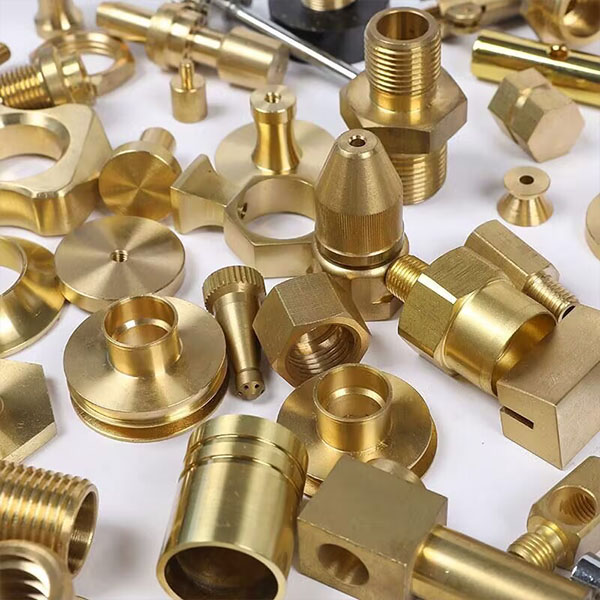
Простейшие токарные детали — не «просто детали». Это фундамент точности: крепёжные втулки, переходные шайбы, центрирующие кольца, опорные фланцы, заглушки и упорные диски. Их геометрия кажется тривиальной — цилиндр, резьба, фаска, скругление. Но именно на них выявляется вся разница между «подходит» и «работает без отказов 10 лет». Мы изготавливаем такие детали ежедневно — более 47 000 единиц в год. И знаем: скорость здесь не противоречит точности. Она её требует.
Почему «простейшие токарные детали» часто становятся бутылочным горлышком
Заказчик присылает чертёж: Ø32±0,02 мм, M12×1,5, Ra1,6. Кажется — пять минут на станке. Но на практике возникает три типичных сбоя:
Это не ошибки оператора. Это системные нюансы — выбор инструмента, режимов резания, компенсации температурного расширения, верификация параметров после каждой смены. В ООО ХУАЙИ Прецизионный Металл мы закладываем эти поправки в технологические карты ещё до первого пробного реза.
Как мы добиваемся скорости без потери класса точности
Ключ — не в «ускорении», а в устранении потерь. Вот три этапа, где мы экономим время заказчика:
Результат: типовая партия из 50 шт. простых токарных деталей — от чертежа до готовой продукции — у нас занимает 3 рабочих дня. Для единичного прототипа — 1 день.
Что действительно важно при выборе исполнителя
Не мощность станка. Не количество осей. А то, что происходит после обработки:
В ООО ХУАЙИ Прецизионный Металл каждый заказ — будь то одна втулка или 10 000 шайб — проходит через одну и ту же цепочку: инженерный анализ → цифровое моделирование → обработка → измерение → отчёт. Никаких «упрощённых» процессов для «простейших токарных деталей».
Заключение: простота — это результат сложной работы
Простейшие токарные детали не должны быть компромиссом. Они — первый контакт вашей сборки с надёжностью. Скорость их изготовления зависит не от того, насколько быстро вращается шпиндель, а от того, насколько чётко продумана каждая миллисекунда технологического цикла. У нас — 12 лет производства, 11 лет сертификации ISO 9001 и более 1500 клиентов, которые доверяют нам даже самые «мелкие» детали. Потому что знают: простота — это не отсутствие сложности. Это её невидимое мастерство.